Viisi - kerros CO - suulakepuristuspuhallusmuovauskoneita sopivat pääasiassa hartseihin, joilla on kaasuesteen ominaisuudet, kuten HDPE, Mhdpe, LDPE, LLDPE, MLLDPE, PA ja EVOH. Näiden koneiden tuottamaa kalvoa käytetään ensisijaisesti raskas - tuottopakkauksiin, elintarvikepakkauslaukkuihin, tyhjiöpakkauslaukkuihin ja nestemäisiin pakkauslaukkuihin, aromin säilyttämisen, tuoreuden estämiseen, pilaantumisen estämiseen ja säilyvyyden pidentämiseen liittyvien pakkaustavoitteiden saavuttamiseen. Alla on lyhyt johdanto viidelle - kerros CO - suulakepuristuspuhallusmuovauskoneet.
Kuinka käyttää viittä - kerros CO - suulakepuristuspuhallusmuovauskone:
1. Tarkista, että lämpötilanhallintajärjestelmä toimii oikein ja että lämmityselementit ovat hyvässä kunnossa. Varmista, että lämpötila jokaisessa pisteessä ylläpidetään määritellyllä alueella.
2. Tarkista veto -nopeus kalvon paksuuden hallitsemiseksi.
3. Tarkkaile ja säädä kalvon paksuuden tasaisuus ja varmista, että putken halkaisija täyttää standardin.
4. Tarkista viiden - kerros CO -- - suulakepuristuspuhalluskone. Paineen ei pitäisi olla liian korkea, mutta varantopaine tulisi olla.
5. Ohjaa raaka -ainesuhdetta ja varmista perusteellinen sekoitus.
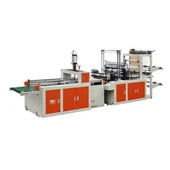
Viisi - kerros Co - suulakepuristuspuhallusmuovauskone
6. Tarkista epäpuhtauksien raaka -aineiden, etenkin magneetin avulla rautahiukkasten havaitsemiseksi.
7. Tarkista vaihdelaatikon sijainti ja kompressorisylinterin voitelu viidessä - kerros CO - suulakepuristuspuhallusmuovauskone.
8. Tarkista säännöllisesti kunkin käyttömoottorin lämpötilan nousu ja mekaanisen voimansiirron kunto.
Viiden - kerros CO -- puhdistaminen ja ylläpito:- suulakepuristuspuhallusmuovauskoneet:
1. Kun puhdistat viisi - kerros CO - suulakepuristuspuhallusmuovauskonetta, käytä kuparin kaavin, sauvan tai paineilmaa, mutta vältä vahingoittamalla ruuvia tai sen sileää pintaa.
2. Ennen viiden - kerros CO - aloittamista suulakepuristuspuhallusmuovauskone, tarkista nopeuden pelkistimen ja voitelujärjestelmä kuivan juoksun estämiseksi, mikä voi vahingoittaa konetta ja aiheuttaa melua.
3. Kalvonmuodostusolosuhteissa muovauslämpötilan, jäähdytysilman lämpötilan ja inflaatio -suhteen lisääminen lisää kalvon opasiteettia ja vähenee kiiltoa; Sitä vastoin näiden parametrien vähentäminen vähentää opasiteettia ja lisää kiiltoa.
4. Kun muotin poisto on tasaista, käsineitä, vedä hitaasti putkea ylös, sulje putken pää, avaa ilman sisääntuloventtiili hiukan, pistä pienen määrän paineilmaa muotin ytimen keskiosaan ja ohjaa sitä varovasti. Kalvo kulkee vakaan vaahtokehyksen ja sillirungon - -muotoisen oppaan läpi, sitten käyttötelmien ja ohjausrullien läpi, kunnes se saavuttaa käämitysaseman (ja kohokuvioiden rullien läpi, jos kohokuvioita vaaditaan).
5. Viidessä - kerros CO - suulakepuristuspuhallus - kalvokone, kalvoputken paisuttamiseen käytetyn paineilmanpaineen on oltava sopiva; Sen ei pitäisi vahingoittaa kalvoputkea eikä vaarantaa kalvon symmetriaa ja stabiilisuutta, mikä varmistaa jatkuvasti tuotannon laadun.