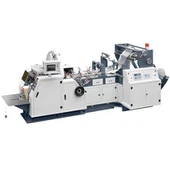
A tietokoneen puolella tiivistävä lämpöleikkauspussin valmistuskoneon yksi joustopakkausten tuotannon työhevosista - laite, joka muuntaa litteät kalvorullat yksittäisiksi pussiksi sulkemalla sivureunat ja leikkaamalla ne pitkittäin, kaikki yhdessä jatkuvassa prosessissa. Se, mikä erottaa tietokoneella{2}}ohjatun version puhtaasti mekaanisista edeltäjistä, on parametrien ohjauksen taso, joka muutoin olisi epätarkka lämpöprosessi. Lämpötilaa, painetta, leikkauspituutta ja linjan nopeutta hallitaan PLC:llä tai teollisuustietokonejärjestelmällä, mikä tekee lähdöstä paljon yhtenäisemmän ajojen ja käyttäjien välillä.
Tässä artikkelissa selitetään mekaaninen ja terminen logiikka, miten atietokoneen puolella tiivistävä lämpöleikkauspussin valmistuskonetoimii, mitä laatumuuttujia se hallitsee ja miksi tietokoneohjauksella on merkitystä suuren{0}}volyymin pussituotannossa.

Mitä Kone tekee
Kone ottaa rullan putkimaista tai litteää muovikalvoa - tyypillisesti LDPE-, HDPE-, LLDPE-, BOPP-, CPP- tai laminoituja kalvorakenteita - ja tuottaa valmiita pusseja kolmen samanaikaisen tai peräkkäisen toimenpiteen avulla:
Ruokinta: siirtää elokuvaa ohjatulla nopeudella
Sivutiiviste: lämmön ja paineen käyttäminen sivureunojen hitsaamiseksi yhteen
Lämpöleikkaus: pussin katkaiseminen jokaisen tiivistysjakson ylä- ja alaosasta, jolloin saadaan erillinen valmis pussi
Litteässä{0}}kalvokokoonpanossa kone tiivistää kalvon kaksi sivureunaa ja luo pussin rungon, jossa on kaksi sivusaumaa ja avoin yläosa. Putkimaisessa kalvokokoonpanossa kone tiivistää putken taittolinjan molemmilta puolilta jättäen yhden jatkuvan reunan avoimeksi täyttöä varten.
Thetietokoneen puolella tiivistävä lämpöleikkauspussin valmistuskonelisää digitaalista tarkkuutta kuhunkin näistä vaiheista - ei vain ajoituksen, vaan jokaisen tiivisteen laadun määrittävän parametrin johdonmukaisuuden suhteen.
Kuumasaumausmekanismi
Kuumasaumaus on pohjimmiltaan lämpöhitsausprosessi. Kun kaksi polymeerikalvopintaa puristetaan yhteen korotetussa lämpötilassa ja niitä pidetään tietyn ajan, rajapinnalla olevat polymeeriketjut diffundoituvat rajan yli, ja jäähtyessään nämä kaksi pintaa sitoutuvat pysyvästi.
"Sinetöintiikkuna" - lämpötilan, paineen ja viipymäajan yhdistelmä, joka tuottaa hyväksyttävän sidoksen - on kullekin kalvomateriaalille ominaista. LDPE:n normaali tiivistyslämpötila-alue on 120-160 astetta. Mutta BOPP:lle se on lähempänä 100–130 astetta. Tämä johtuu siitä, että BOPP sulaa alemmassa lämpötilassa. Joten alueen alle meneminen antaa heikon tai osittaisen sidoksen. Ja sen yläpuolelle meneminen voi aiheuttaa palamista, kalvon vääntymistä tai kiinnittymistä tiivistetankoon.
Packaging Technology and Science (Wiley) -lehdessä vuonna 2021 julkaistussa arviossa pehmeiden ruokapakkausten tiivistyslujuudesta todettiin, että näiden kolmen tekijän välinen yhteys ei ole pelkkä summa. Joten lämpötila, paine ja pitoaika vaikuttavat toisiinsa ei--suoralla tavalla. Ja paras seos vaihtelee kalvon paksuuden, pinnoitetyypin ja sen mukaan, tuleeko tiivisteen kestää kuumia-täyttöä vai kylmiä-ketjuolosuhteita. Joten tietokoneohjatut koneet{7}} hoitavat tämän monimutkaisen työn tallentamalla kalibroidut reseptit kullekin kalvotyypille. Sitten he nostavat ne ylös tuotekoodin mukaan. Joten he eivät luota työntekijän kokemukseen asettaakseen numeroita käsin.
On atietokoneen puolella tiivistävä lämpöleikkauspussin valmistuskone, sulkemisasema koostuu tyypillisesti:
Lämmitetty tiivistetanko(ylempi tiivisteelementti), usein upotetuilla termoelementeillä, jotka syöttävät takaisin säätimeen
Alasin tai tiski-tanko(alempi elementti), jota vasten kalvo painetaan
Pneumaattiset tai servo{0}}toimilaitteetjotka tuovat tangot yhteen kontrolloidun paineen alaisena
PLC tai IPC (teollinen PC)joka hallitsee lämpötilan PID-silmukkaa, paineprofiilia ja auki{0}}sulkemisen ajoitusta
Kummankin pussin ylä- ja alaosassa oleva lämpöleikkaustanko suorittaa kaksi tehtävää samanaikaisesti: se tiivistää yhden pussin yläreunan ja leikkaa pussin alareunan sen yläpuolelta lämmitetyllä vaijerilla tai veitsen terällä.
Tietokoneohjauksen rooli
Nimessä oleva "tietokone" ei ole markkinointikuvaaja - se viittaa todelliseen arkkitehtoniseen muutokseen koneen ohjauksessa.
Varhaiset laukkujen{0}}valmistuskoneet käyttivät mekaanisia nokkeja syklin ajoituksen määrittämiseen. Sama nokka, joka ohjasi tiivistetangon avautumista ja sulkemista, asetti myös leikkauspituuden - kaikki pussin koon muutokset vaativat fyysisen nokan vaihtamisen. Tämä teki vaihdosta hitaamman, operaattorin-riippuvuuden ja epätarkkuuden.
A tietokoneen puolella tiivistävä lämpöleikkauspussin valmistuskonekorvaa mekaaniset nokat elektronisella liikkeenohjauksella. Tyypillinen moderni järjestelmä käyttää:
Kaksoisservomoottoritkalvon pitoa varten: yksi kelaustelineessä ja toinen pääkäytössä, ohjain koordinoi kalvon jatkuvan jännityksen ja tarkan kiinteän{0}}pituuden syöttöä
PLC{0}}pohjainen kuumasaumauksen ohjaus: suljettu -silmukka PID-lämpötilan säätö pitää tiivistetangon lämpötilan ±1 asteen asetusarvossa, mikä on kriittinen tiivisteen tasaisen lujuuden kannalta
Kosketa-näytön käyttöliittymääreseptitietokannan avulla: käyttäjät valitsevat tuotekoodin, joka vastaa tallennettua parametrijoukkoa - pussin pituus, kalvotyyppi, saumauslämpötila, leikkauslämpötila, linjan nopeus - ja kone säätää itse-
Enkooderin palautekalvokäytössä: ohjain tietää kalvon tarkan sijainnin aina, mikä mahdollistaa tarkan synkronoinnin tiivistetangon ja leikkuuterän syklin välillä
Tämä arkkitehtuuri lyhentää vaihtoaikaa 30–60 minuutista, joka on tyypillinen kamera-pohjaisille koneille alle viiteen minuuttiin.tietokoneen puolella tiivistävä lämpöleikkauspussin valmistuskonesähköisellä reseptipalautuksella.
Lämpöleikkausprosessi
Lämpöleikkaus eroaa mekaanisesta leikkauksesta. Kuumennettu terä tai lanka ei vain leikkaa kalvon läpi -, vaan sulattaa kapean kanavan materiaalin läpi laskeutuessaan. Sula polymeeri virtaa yhteen leikatussa reunassa muodostaen niin sanotun lämpötiivistetyn reunan. Tämä estää pussin kehää rispaantumasta tai avautumasta-.
Lämpöleikkauksen laatu riippuu:
Terän lämpötila: liian matala aiheuttaa epätäydellisen tiivistyksen leikatussa reunassa; liian korkea saa kalvon tarttumaan terään tai muodostaa repaleisia reunoja
Terän laskeutumisnopeus: nopea laskeutuminen riittämättömällä viipymäajalla jättää reunaan epätäydellisen sidoksen
Elokuvan jännitys: jännitystä on valvottava leikkauksen aikana, jotta kalvo ei veny tai repeydy
Research in Materials Today: Proceedings (Elsevier, 2023) tarkasteli tiivisteen laatua pehmeässä pakkauksessa. Se havaitsi, että puhdas reuna on erittäin herkkä sille, kuinka terän lämpötila ja kalvon kireys toimivat yhdessä tiivisteen kulmissa. Juuri näin tapahtuu pussikoneen ylä- ja alatiivistepalkeissa. Joten tietokoneohjauksella voit säätää näitä asetuksia ja pitää ne kapealla alueella. Käsikäyttöiset koneet eivät siis pysty tekemään tätä luotettavasti.
Kalvomateriaalit ja niiden tiivistyskäyttäytyminen
Tietokonepuolen tiivistävän lämpöleikkauspussin valmistuskoneen on käsiteltävä monia kalvotyyppejä. Jokaisella on siis omat lämpöominaisuudet:
LDPE (pieni{0}}tiheyspolyeteeni): Tätä kalvoa käytetään paljon, koska se on joustava ja tiivistyy hyvin. Joten LDPE:llä on laaja tiivistysalue. Ja se kestää enemmän lämpötilan muutoksia kuin monet muut kalvot.
HDPE (suuritiheyksinen{0}}polyeteeni): Tällä kalvolla on korkeampi sulamispiste kuin LDPE:llä. Joten se tarvitsee korkeampia tiivistetangon lämpötiloja. Joten HDPE on jäykempi ja tekee rapeampia pusseja. Mutta se on herkempi liialliselle kuumuudelle.
BOPP (biaksiaalisesti suunnattu polypropeeni): Kristallin{0}}kirkas ja käytetty laajalti elintarvikkeiden pakkaamiseen. BOPP:lla on kapea tiivistysikkuna ja se on taipuvainen "palamaan läpi", jos tangon lämpötilaa ei säädetä tarkasti - juuri se skenaario, jossa PID-lämpötilan säätö tuo eniten lisäarvoa.
CPP (valettu polypropeeni): Samanlainen optinen kirkkaus kuin BOPP, mutta parempi kuumasaumattavuus ja leveämpi käsittelyikkuna.
Laminoidut kalvot: Kaksi{0}}kerrosrakennetta, joissa sisäkerros on tiiviste ja ulompi kerros suojaa tai painatusta. Koneen on tiivistettävä ulkokerroksen läpi sisäkerrokseen, mikä vaatii huolellista lämpötilaprofilointia.
Joustavuus vaihtaa materiaalien välillä - ja saman materiaalin eri paksuuksien välillä - on yksi vahvimmista argumenteista elektronisen ohjaustavan puolesta. Reseptijärjestelmä mahdollistaa optimoitujen parametrien tallentamisen ja hakemisen jokaiselle yhdistelmälle ilman manuaalista yritystä ja virhettä.
Tuotanto- ja laatumuuttujat
Nykyaikainen nopea{0}}nopeustietokoneen puolella tiivistävä lämpöleikkauspussin valmistuskoneyksiköt tuottavat 30–200 pussia minuutissa pussin koosta, kalvon mittarista ja koneen kokoonpanosta riippuen. Kaksikaistaiset koneet voivat saavuttaa tämän alueen ylärajan käsittelemällä kahta kalvon leveyttä rinnakkain.
Laatumuuttujat, jotka määrittävät, vastaako tulos eritelmiä, ovat:
| Muuttuva | Mikä siihen vaikuttaa | Kuinka kone ohjaa sitä |
|---|---|---|
| Tiivisteen lujuus | Lämpötila, paine, viipymäaika | PID-silmukka tiivistepalkissa; pneumaattinen paineensäätö |
| Huippulaatua | Terän lämpötila, laskeutumisnopeus | Termostaattinen terän ohjaus; servo{0}}vetoinen terän laskeutuminen |
| Laukun pituuden tarkkuus | Kalvon syöttötarkkuus | Kaksoisservo-pito enkooderilla |
| Laukun neliömäisyys | Kalvon jännityksen tasaisuus | Jännityssäätö aukirullauksessa ja pääkäytössä |
| Tiivisteen kohdistus | Koneen geometria, muotin välys | Mekaaninen tarkkuus; säännöllinen huoltoaikataulu |
ASTM F88 on vakiotesti, jolla selvitetään, kuinka vahva tiiviste on kuorittaessa. Joten se antaa lukuihin perustuvan tavan tarkistaa, onko koneen tiivisteen laatu riittävän hyvä tiettyyn työhön. Elintarvikepakkauksiin kohdistavat pussien valmistajat tavoittelevat tyypillisesti vähintään 8 N/15 mm:n tiivisteen kuoriutumisarvoja, ja kuuman -tartuntakyky mitataan välittömästi sulkemisen jälkeen täyttöprosessin aiheuttaman rasituksen huomioon ottamiseksi.
Miksi tietokoneen ohjaus parantaa tuottoa
Tietokoneohjatun -version liiketoimintaperusteet laskevat - sellaisten pussien prosenttiosuuteen, jotka on valmistettu vaatimusten mukaisesti ilman uudelleenkäsittelyä tai hylkäämistä.
Cam{0}}pohjaisissa koneissa tuottohäviön ensisijaiset lähteet ovat:
Tiivisteen lujuuden vaihtelu johtuu lämpötilan siirtymisestä, kun tiivistetanko lämpenee tai jäähtyy ajon aikana
Pituus epäjohdonmukaisuus nokkaprofiilin mekaanisen kulumisen vuoksi
Korkeat romumäärät vaihdon aikana, kun käyttäjät valitsevat asetukset kokeilemalla
A tietokoneen puolella tiivistävä lämpöleikkauspussin valmistuskonekoskee kaikkia kolmea. PID-lämpötilan säätö ylläpitää tasaisen tiivisteen lämpötilan koko tuotantojakson ajan ja palautuu nopeasti pysäytyksen jälkeen. Elektroninen pituuden säätö eliminoi mekaanisen kulumisen, joka aiheuttaa progressiivisen pituuden siirtymisen. Ja reseptin palautus tarkoittaa, että vaihtoromu minimoidaan, koska seuraavan tuotteen parametrit on ennalta-optimoitu, ei arvioitu.
RDM Test Equipmentin vuoden 2024 teknisessä asiakirjassa, jossa analysoitiin kuumasaumausparametrien optimointia, todettiin, että optimaalisten tiivistysolosuhteiden ylläpitäminen tuotannossa - asetusten arvioimisen ja reaktiivisen säätämisen - sijaan on suurin yksittäinen säädettävä tekijä tiivistykseen liittyvän jätteen vähentämisessä. Tietokoneohjatut koneet ovat tämän periaatteen käytännön toteutus.
Yhteenveto
Thetietokoneen puolella tiivistävä lämpöleikkauspussin valmistuskonekäyttää suoraviivaista mekaanista konseptia - syöttökalvo, tiivistää reunat, leikattu pituuteen - ja ympäröi sitä riittävän pitkälle kehitetyllä ohjausjärjestelmällä tuottaakseen yhtenäisen, korkealaatuisen-laadun useista materiaaleista ja pussikokoista. Kuumasaumausmekanismi on tarkkuuslämpöhitsausprosessi, joka riippuu lämpötilasta, paineesta ja ajasta, joka pidetään tiukoissa toleransseissa. Tietokoneohjausjärjestelmä hallitsee juuri näitä toleransseja, vähentää käyttäjäriippuvuutta ja nopeuttaa vaihtoja.
Hankintatiimeille, jotka arvioivat pussien -valmistuslaitteita, relevantti vertailu ei ole eri konemerkkien välillä - vaan ohjausarkkitehtuurien välillä: kuinka nopeasti kone voi vaihtaa tuotteita, kuinka tarkasti se pitää tiivisteparametrit tuotantoajon aikana ja kuinka paljon romua se tuottaa normaalin käytön aikana. Jokaisella näistä mitoista tietokoneella{3}}ohjattu kone tarjoaa mitattavia etuja mekaanisiin vaihtoehtoihin verrattuna.
Viitteet:
- Zhang, Y. et ai. (2021). Kuumasaumattujen joustavien elintarvikepakkausten sinetin eheyteen vaikuttavien tekijöiden ymmärtäminen: Katsaus. Pakkaustekniikka ja tiede, Wiley. DOI: 10.1002/pts.2564
- M Tekijät. (2023). Paineen ja lämpötilan vaikutuksen havainnointi tiivisteen ominaisuuksiin joustopakkausten risteyksissä. Materiaalit tänään: Proceedings, Elsevier. DOI: 10.1016/j.matpro.2023.04.
- Twenten yliopisto. (2026). Tiivisteen eheyden ymmärtäminen: Joustopakkausten sinetöinti ja sulkeminen. Tutkimusarkisto.
- RDM-testauslaitteet. (2024). Joustavan polymeerikalvon ja valmiin pakkauksen tiivisteen eheyden lämpösaumausparametrit. Tekninen huomautus.
- ASTM F88/F88M-21. Joustavien suojamateriaalien tiivistyslujuuden standarditestimenetelmä. ASTM kansainvälinen.
- Biji, KB, et ai. (2023). Tiivistemateriaalit taipuisissa muovisissa elintarvikepakkauksissa: arvostelu. Pakkaustekniikka ja tiede, Wiley. DOI: 10.1002/pts.2732