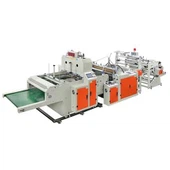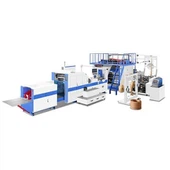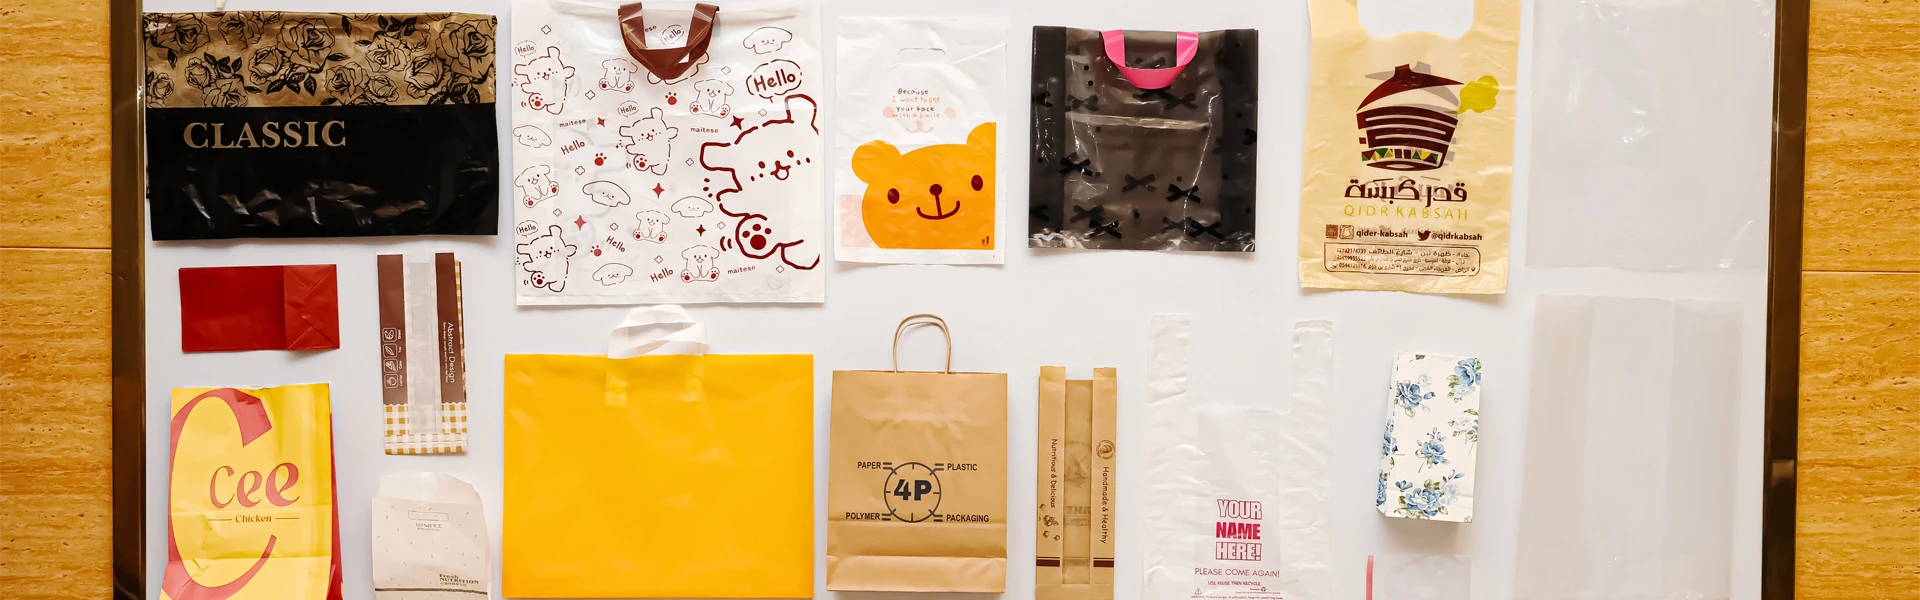
Keskitiivistepussikone pystyy käsittelemään monenlaisia taipuisia kalvoja. Näitä ovat yksikerroksinen polyeteeni, monikerroksiset komposiittikalvot ja biohajoavat hartsit. Materiaalin tulee muodostaa vahva kuumasauma pussin keskustaa pitkin. Ompeleet kulkevat ylhäältä alas. Kalvot on myös voitava leikata, taittaa ja pinota ilman rypistymistä tai repeytymistä. Zhuxin Machineryllä on yli 30 vuoden kokemus säkityslaitteista. Sen keskitiiviste pystyy käsittelemään kalvoja, joiden paksuus on 0,01–0,20 mm ja leveys 400–1 000 mm. Valikoima sisältää monia materiaaleja, joita käytetään elintarvike-, vähittäis- ja teollisuuspakkauksissa.
Seuraavissa osissa selitetään kunkin materiaalin tyyppi, tärkeimmät käsittelyasetukset ja tiivisteen laatu.
Polyeteenikalvot: LDPE, HDPE, LLDPE
Polyeteeni on yleisimmin käytetty materiaali keskustiivistyspussikoneessa. Sillä on myös suurin osuus maailmanlaajuisista pehmeiden pakkausten markkinoista. Lajia on kolme (pientiheyksinen polyeteeni, HDPE ja LLDPE). Jokaisella lajikkeella on erilaiset tiivistysominaisuudet.
LDPE on tiivistetty 120-160 asteessa. Sillä on hyvä kuumamyynti ja laaja tiivistevalikoima. Tämä helpottaa käyttöä koneissa, joissa on peruslämpötilan säätö. HDPE vaatii korkeamman lämpötilan 140-180 celsiusastetta. Sen kiderakenne sulaa ja kovettuu nopeasti, joten tiiviste on pieni. Pienitiheyksinen polyeteeni on pientiheyspolyeteenin ja HDPE:n välissä. Se sekoitetaan usein matalatiheyksiseen polyeteeniin kulutuksen parantamiseksi ja hyvän tiivistyskyvyn ylläpitämiseksi.
Sulavirtausindeksi (MFI) on myös tärkeä. Se näyttää kuinka kalvo virtaa lämmön ja paineen alaisena. Kalvot, joiden mitat ovat 0,3 – 2,0 g/10 min MFI 190 asteessa ja ISO 1133, ovat yleisiä pussitussovelluksissa. MFI alle 0,3 voi tehdä hartsista liian jäykkä käytettäväksi puhtaaseen sulkemiseen. MFI yli 4,0 helpottaa kalvon repeytymistä pinoamisen aikana. Polyeteeni on edelleen eniten käytetty tiivistekerros pehmeissä pakkauksissa, ja sen osuus maailmanlaajuisista tiivistekalvomarkkinoista on Smithersin mukaan yli 60 prosenttia.
Polypropeenikalvot: CPP ja BOPP
Keskitiivisteputkien polypropeenikalvoja on kahta päämuotoa: valettu polypropeeni (CPP) ja biaksiaalisesti orientoitu polypropeeni (BOPP). CPP on kuumasaumautuva kalvo, jolla on hyvä läpinäkyvyys. Sen tiivistysalue on 140-170 astetta. Se toimii hyvin servokäyttöisenä keskitiivistekoneena, koska sen sileä pinta toimii hyvin valosähköisten rekisteröintijärjestelmien läpi.
BOPP on eri asia. Vakio-BOPP:ta ei voi kuumasaumata. Valmistuksen aikana sitä voidaan venyttää kahteen suuntaan. Tämä aiheuttaa sen sulamispisteen, joka ylittää tavallisen kuumasaumatangon alueen. Jos haluat käyttää BOPP:ta keskitiivistelinjassa, tarvitset kuumasaumatun BOPP:n, jossa on koekstrudoitu kopolymeeritiivistekerros. Voit käyttää myös laminoitua rakennetta, jonka ulkokerroksena on BOPP ja sisätiivisteenä CPP tai PE.
ASTM F1921 on vakiotestimenetelmä polymeerikalvojen kuumille kynsille. Se auttaa määrittämään, pystyykö BOPP tai CPP pitämään tiivisteen kireänä alavirran pystysuuntaisen mallin täytön aikana. ASTM F1921 -kalvo tarjoaa vakaan tiivistyskyvyn koneen nopeudella. Testissä epäonnistunut kalvo voidaan avata keskisaumasta.
Laminoidut ja monikerroksiset komposiittikalvot
Laminoiduissa kalvoissa käytetään kahta tai useampaa materiaalia. Ne tarjoavat kosteussuojan ja happisuojan, hyvän painatuksen ja lämpösaumauksen ohuessa kalvossa. Keskitiivistepussin yleinen laminoitu kalvo on PET ulkopainokerroksena, alumiinifolio sulkukerroksena ja LDPE sisätiivistekerroksena. Näitä kalvoja löytyy yleisesti välipalaruokapakkauksista, kahvipusseista ja seisovista pusseista.
A Keskitiivistepussikonepystyy käsittelemään laminoituja kalvoja. Kalvon paksuus ja jäykkyys vaikuttavat koneen asennukseen. Kolmikerroksiset komposiittipaneelit, joiden paksuus on 80-120 mikronia, voivat kuljettaa noin 60-100 pussia minuutissa. Viisi kerrosta erittäin resistiivistä laminaattia, joiden paksuus on 150–200 mikronia, saattaa vaatia hitaamman nopeuden, 40–60 pussia minuutissa. Saattaa myös tarvita korkeampaa tiivistyspainetta, jotta tiivistekerros saadaan oikeaan tiivistyslämpötilaan.
Laminoitujen kalvojen tiivistyslujuus testataan yleensä ASTM F88:lla. Tämä testi mittaa voimaa, joka tarvitaan tiivistysnauhan erottamiseen. Keskitiivistesovellukset käyttävät yleensä arvoja 2-6 N per 15 mm tiivisteen leveys pussin käytöstä riippuen. Elintarvikepakkaukset vaativat usein korkeamman tiivistyslujuuden kuljetuksen ja käsittelyn hoitamiseksi.
Biohajoavat ja kompostoituvat kalvot
Siirtyminen kestäviin pakkauksiin on tehnyt biohajoavista kalvoista yleisempiä.Keskitiivistepussikonepystyy käsittelemään polyeteenilaktaatin, PBAT:n ja tärkkelyksen seosta. Jokainen materiaali vaatii erilaisen koneen asennuksen.
PLA-tiivisteet 80-110 astetta. Tämä on pienempi kuin PE. Sillä on myös kapea + -5 asteen tiivistysalue. Tämän alueen ylittävät lämpötilat voivat heikentää tiivisteitä, muuttua keltaisiksi tai hauraiksi. Koneen lämpötilansäätimen tulee olla tarkka ±2 astetta PLA-tuotannon vakauden varmistamiseksi. PBAT tiivistyy 110-140 asteessa Se on ilmatiivisempi. Se sekoitetaan usein tärkkelyksen kanssa kustannusten vähentämiseksi ja biologisen hajoamisen parantamiseksi. Näitä seoksia on helpompi käsitellä, mutta ne voivat vaatia pienemmän syöttöjännityksen, koska ne ovat pehmeämpiä ja joustavampia kuin PE-kalvot.
European Bioplastics raportoi, että globaali biomuovin tuotantokapasiteetti kasvaa. Kasvua ovat tukeneet myös pakkaussäännökset, kuten EU:n pakkaus- ja pakkausjäteasetus. Asetus säätelee Euroopan markkinoilla myytävien pakkausten kierrätettävyyttä ja koostumusta. ASTM D6400 -sertifioitujen kalvojen mukaan yhä useammat merkit vaativat keskitiivistepusseja, joilla on hyvä suorituskyky ja riittävä käyttöikä.
Materiaalien yhteensopivuustekijät: prosessoitavuuden määräävät tekijät
Kaikki elokuvat eivät toimi kaikilla koneilla. Viisi tekijää määrää, voidaanko materiaalia käsitellä tietyllä keskitiivistelinjalla:
| tekijät | Vakiokonevalikoima | Miksi sillä on merkitystä |
|---|---|---|
| Kalvon paksuus | 0,01-0,20 mm | Alle 0,01 mm:n kohdalla kalvo voi repeytyä ruokinnan aikana. 0,20 mm:n jälkeen tiivistetanko ei välttämättä kulje kunnolla materiaalin läpi. |
| Tiivisteen aktivointilämpötila | 80-180 astetta | Koneen lämpötila-alueen tulee kattaa kalvon kalvon tiivistysalue. |
| Sulavirtausindeksi | 0.3 -4.0 g/10 min | Matalat arvot tarkoittavat, että kalvo on jäykkä eikä virtaa hyvin. Suuremmat arvot voivat tehdä kalvosta hauraan ja halkeilla taiton aikana. |
| Kitkakerroin | 0.2–0.5 | Alle 0,2 kalvo voi liukua sylinterillä. 0,5 kuluttua kalvo voi takertua ja rypistyä. |
| Vetolujuus | Suurempi tai yhtä suuri kuin 15 MPa (MD) | Kalvot, joiden konesuunta on alle 15 MPa, voivat venyä ja aiheuttaa kohdistusvirheitä. |
Vetolujuus mitataan ISO 527 muovin vetolujuustestistandardin mukaisesti). Nämä viisi kriteeriä täyttäviä elokuvia voidaan yleensä näyttää ilman erikoistyökaluja. Näiden alueiden ulkopuolella oleva kalvo saattaa vaatia parannettua syöttöjärjestelmää, jännityksen säädintä tai tiivistyslaitteita.
Usein kysytyt kysymykset
Pystyykö keskussulkukone käsittelemään sekä PE- että PP-kalvoja?
Kyllä. Sinun on säädettävä tiivisteen lämpötilaa, syöttöjännitystä ja nopeutta. PE toimii tyypillisesti 120-160 celsiusasteessa. PP toimii normaalisti 140-170 asteessa. Materiaalien vaihto servokäyttöisellä koneella kestää yleensä 15-25 minuuttia, mukaan lukien lämpötilan säätö.Keskitiivistepussikonevoi vaihtaa näiden materiaalien välillä oikeilla asetussäädöillä.
Minkä paksuisen biohajoavan kalvon koneet voivat käsitellä?
Useimmat keskitiivistelinjat pystyvät käsittelemään PLA- ja PBAT-kalvoja 0,02–0,08 mm. Yli 0,10 mm:n kompostoitaville kalvoille saatetaan tarvita modifioitua korkeamman paineen tiivistetankoa. Biohajoavat hartsit ovat usein vähemmän lämpötehokkaita kuin polyeteeni.Keskitiivistepussikonetoimii tyypillisesti parhaiten ohuemman alueen biohajoavilla kalvoilla.
Kuinka tarkistaa tiivisteiden laatu tuotannon jälkeen?
Tiivisteen lujuus testataan ASTM F88:lla 180 asteen kuorinnassa. Ohitustiiviste kestää 2 -6 N per 15 mm leveä. Osuma on testattu ASTM F1921:llä. Tämä varmistaa, että tiiviste pysyy tiivistettynä muodostamisen jälkeen. Tämä on tärkeää suurnopeuksille linjoille, jotka täyttävät pussit ennen kuin tiiviste jäähtyy kokonaan.KeskitiivistepussikoneTarkka lämpötilan säätö auttaa varmistamaan tasaisen tiivisteen laadun kaikissa testatuissa standardeissa.
Johtopäätös:
Center Seal Bag Machine voi käsitellä LDPE:tä, HDPE:tä, LLDPE:tä, CPP:tä, kuumasaumattavaa BOPP:ta, laminoituja kalvoja ja biohajoavia kalvoja, kuten PLA ja PBAT. Materiaalin tulee olla koneen mukainen paksuusalueella 0,01–0,20 mm, tiivistyksen aktivointilämpötilalla 80–180 astetta ja vetolujuudella vähintään 15 MPa. ASTM D6400- ja ASTM F88 -sertifioidut kalvot tarjoavat hyödyllisiä laatustandardeja pakkausten ostajille ja sääntelyviranomaisille.
Zhuxin Machinery tarjoaa keskitiivistepussien tuotantolinjan, ISO 9001:2015 ja CE-standardit. Kone käyttää servo-ohjattua syöttöohjausta ja valosähköistä rekisteröintiä erityyppisille filmeille. Ohutkalvomateriaaleihin perustuvat konekokoonpanot ovat osoitteessa cnzhuxinmachine.com.