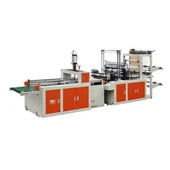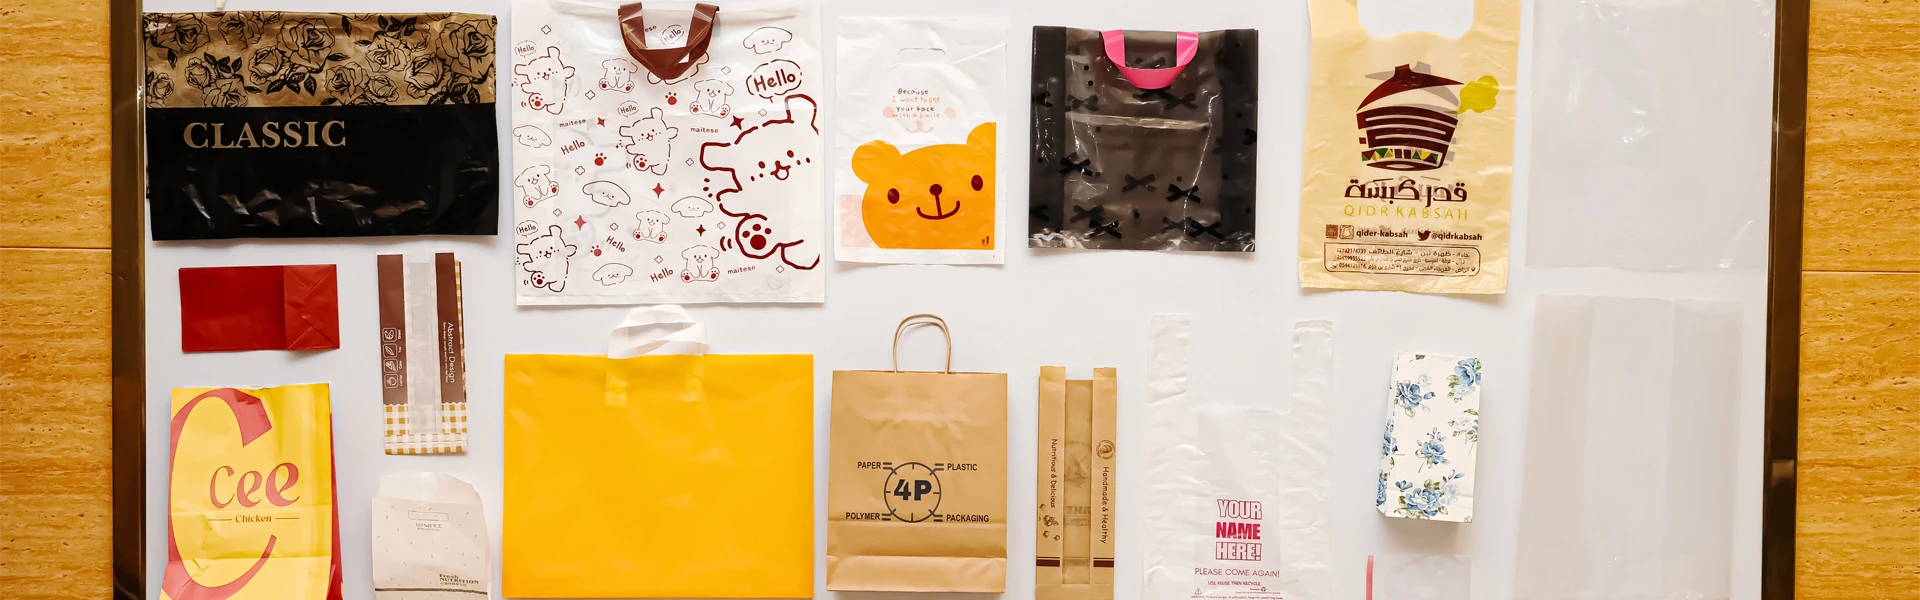
Pakkaustehtaiden operaattorit, hankintapäälliköt ja pehmeäpakkauksen aloittelijat usein kysyvät, pystyykö yksi kone käsittelemään erityyppisiä pusseja ilman, että koko pakkausta tarvitsee vaihtaa. Lyhyt vastaus on kyllä. Mutta pidemmän-ajan vastaus edellyttää mekaanisen suunnittelun, työkalujen ja materiaalirajoitusten ymmärtämistä, jotka määrittävät, pystyykö PE-pussien valmistaja todella valmistamaan laadukkaita T-paitapusseja ja litteitä pusseja. Tässä artikkelissa esitellään insinöörikäytäntöä erilaisten pussien valmistamisessa koneella. Se kattaa sen mahdollistavat osat ja käytännön rajoitukset, jotka kuljettajan tulee tietää ennen koneen valintaa.
Kahden laukkutyypin ymmärtäminen
Ennen kuin tarkastellaan koneen ominaisuuksia, on tärkeää tunnistaa näiden kahden pakkaustyypin välinen ero. Nämä erot määräävät kunkin muotin ja asennuksen valinnan.
Litteä pussi (tunnetaan myös nimellä litteä pussi, pohjapussi, sivupussi) on yksinkertaisin polyeteenipussin tyyppi. Ne ovat putki kalvoa. Sulje päät tai päät. Niissä ei ole kahvoja. Elintarvikkeiden pakkaamiseen, vaatepusseihin, arkistointipusseihin, ruokakauppojen pakkauksiin.
T-paitalaukku, joka tunnetaan myös liivinä tai käsilaukuna, on varustettu kahdella lisälenkillä. Kahvat leikattiin samasta kalvosta kuin pussi. Huipulla oli puoli-kuuleikkaus. Ne ovat hallitseva laukkutyyppi päivittäistavarakaupoissa ja takeaway-ruokakaupoissa ympäri maailmaa.
Tärkein rakenteellinen ero on, että T{0}}-paitapussit vaativat valmistusprosessiin sisäänrakennetun prosessointi- tai stanssausvaiheen. Litteät pussit tarvitsee vain sulkea ja leikata. Tämä ero määrittää, voiko kone tuottaa molempia tyyppejä - ja missä olosuhteissa.
Kuinka PE-pussien valmistuskone käsittelee useita muotoja
Nykyaikainen PE-pussikone toimii rullaamalla auki polyeteenikalvorullaa. Se vie elokuvan useiden asemien läpi. Se suljetaan, leikataan ja muovataan tietyssä järjestyksessä. Pääjärjestelmät ovat:
1. Ruokintajärjestelmä
Filmirulla oli tuettu avautuvalla kehyksellä. Jos kyseessä on putkimainen kalvo (litteät ja pohjasuljetut pussit), lähetä kalvo litteänä. T-paitapusseja varten kalvo on esimuodostettava taittuvaksi putkeksi, jolla on oikea kulmanleveys. Jotkut koneet voivat hyväksyä joko litteitä tai -esiliitettyjä putkimaisia kalvoja. Voit säätää kalvon reittiä ohjaustelojen ja levitystankojen avulla.
2.Tiivistysasema
Kuumennettu sinetti painetaan kalvolle määritetyssä ajassa. Tästä seuraa kuumia saumoja. Jokaisella pussin-muotoisella sinetillä on eri muoto:
Litteät pussit vaativat suoran ristitiivisteen (pohjatiiviste) ja joskus sivutiivisteen.
T-paitapussit vaativat U-- tai V--muotoisen sinetin. Tämä mahdollistaa pussin sulkemisen ja muodostaa hoitoalueen perustan.
Cabriolet koneissa on vaihdettavat tiivistystankosarjat. Vaihdat suoran kepin U-tankoon. Tämä on työkalun muutos. Koneen suunnittelusta riippuen se kestää tyypillisesti 30 – 90 minuuttia.
3.Leikkausasema
Leikkaa sulkemisen jälkeen. Tämä erottaa jokaisen pussin jatkuvasta verkosta. Litistettyjen pussien suorat terät voidaan leikata puhtaiksi. T-paitapusseihin sama suora-leikkauserotinpussi. Mutta kahvan aukko tehdään erillisellä meistillä-. Tämä rei'itys voi olla joko linjassa tai kaksivaiheinen.4.Die{0}}Leikkausyksikkö (T-paitapussikohtainen)
Tämä on tärkein laitteistoero. T-paitapusseja varten suunnitelluissa koneissa on rei'itys- ja muottilaatikot. Tämä leikkaa jokaisen laukun puoli-kuukahvoja. Vaihdettavassa litteässä{5}}pakkauskoneessa, joka väittää valmistavansa T-paitapusseja, tämä yksikkö on:
- Lisätty moduulikomponenttina: tiivistysaseman takapultit kiinnitettynä telineeseen. Avaat sen tehdäksesi T-paitoja, ohitat sen, jos haluat tehdä litteitä laukkuja.
- Sitä ei ole, joten tarvitset offline-tukea: Tämä kone valmistaa laukkuja leikkaamatta kahvaa. Leikkaa sitten kahva erilliseen lävistykseen.
Näiden kahden laitteen ero on tuotannon nopeus, pinta-ala ja koneen hinta.
Koneen konfiguraatiot käytännössä
Erilliset litteät pussikoneet
Nämä ovat litteitä pusseja, jotka on optimoitu nopeaan tuotantoon. Pussin koosta ja kalvon paksuudesta riippuen se toimii tyypillisesti 150-400 sykliä minuutissa. He eivät voi valmistaa T-paitapusseja, elleivät he tee suuria muutoksia.
T-paitalaukkukoneet
Koneissa on kiinteät U-muotoiset tiivistepalkit ja sisäänrakennetut-stanssaus-leikkauslaitteet. Ne perustettiin vähittäismyyntikassien massatuotantoon. Ne eivät yleensä tee hyviä litteitä pusseja ilman suuria muutoksia sulkemisasemiin.
Cabriolet / moni{0}}muotoiset PE-pussien valmistuskoneet
Tämä on tyyppinen vastaus pääkysymykseen. Cabriolet koneet on rakennettu alusta alkaen, jotta pussityypit voidaan vaihtaa muotista toiseen. Ominaisuuksia, jotka tekevät sen mahdolliseksi, ovat:
- Tiivisteen kiinnitysjärjestelmän nopea vaihto (vakiopulttimallit, ohjainkiinnike)
- Modulaarisen meistin-leikkuuyksikön kiinnityspisteet telineessä
- Säädettävät filmiradan osat eri kalvoleveyksien ja asetusten käsittelemiseksi
- Koneen ohjausjärjestelmä kahdessa käyttötilassa. Voit tallentaa kunkin pussityypin asetukset reseptinä.
Nämä koneet ovat kalliimpia kuin yksi{0}}muotoiset koneet. Mutta ne tarjoavat paljon joustavuutta palvella eri markkinoita tai käyttää kunkin tyyppisiä pienempiä muuntimia.
Kaksimuotoisen{0}}tuotannon materiaaliset näkökohdat
A PE-pussin valmistuskoneMolempia pussityyppejä tuottavien kalvojen on myös täytettävä kullekin formaatille sopivat kalvovaatimukset:
|
Parametri |
Litteät laukut |
T-Paitalaukut |
|
Filmin tyyppi |
LDPE, LLDPE, HDPE |
HDPE (pääasiassa), LLDPE |
|
Tyypillinen paksuus |
20-100 mikronia |
10-30 mikronia (HDPE on jäykempi) |
|
Elokuvan muoto |
Litteä tai putkimainen |
Esi-halkeama putkimainen |
|
Tiivisteen lämpötila |
100-140 astetta tyypillisesti |
130–170 astetta tyypillinen (HDPE vaatii korkeampaa) |
HDPE (High Density polyethylene) on T{0}}-paitapussien peruselementti kaikkialla maailmassa. Sillä on pienempi tiivistyslämpötila-alue kuin LDPE:llä. Koneen on tarjottava vakaa, kontrolloitu lämpö tiivistetankoon. Tämä estää kalvon heikon tiivistymisen tai palamisen. Molempia materiaaleja käyttävissä koneissa lämpötilansäätimen on toimittava suuremmassa mittakaavassa.
Tämä ei ole pieni yksityiskohta. Koneen lämmitys- ja jäähdytysjärjestelmä toimii hyvin matalatiheyksisten-polyetyleenipussien kanssa, mikä voi heikentää tiivistyslaatua, kun vaihdat HDPE T--paitapusseihin. Tämä voi tapahtua, jos lämpöä ei kierrätetä riittävän nopeasti jaksojen välillä.
Tuottavuuden-poistot useissa-muodoissa
Mahdollisuudella muuttaa muotoja on hintansa. Mikään ketterä kone ei toimi yhtä nopeasti kuin yhdelle tyypille rakennettu kone. Tärkeimmät kompromissit{2}}ovat:
Nopeus: Erityisesti T{0}}-paitapusseja varten suunniteltu kone voi leikata 100–160 kertaa minuutissa. T-paitapusseja valmistavat avoautot voivat leikata vain 60-100 minuuttia minuutissa. Tämä johtuu siitä, että stanssaus vaatii lisäosia ja vie pidemmän tiivistysajan.
Asennusaika: Hyvän avoauton erityyppisten laukkujen vaihtaminen kestää 45-120 minuuttia. Jos käytät tuotantoeriä muutaman tunnin ajan, tämä on hyvä. Mutta se ei ole hyvä asia lyhyellä aikavälillä.
Hukkamäärä: Muodon muuttaminen voi aiheuttaa hukkaa asennuksen ja{0}} hienosäädön aikana. Sinulla pitäisi olla 50-200 huonoa säkkiä valmiina jokaista vaihtoa varten. Se riippuu kalvosta ja koneen asennustavasta.
Huollon monimutkaisuus: Kahden haalarisarjan (litteät ja U-muotoiset, stanssaussetit) ansiosta tarvitset enemmän varaosia ja enemmän käyttäjätiimin taitoja.
Nämä kompromissit{0}}tunnetaan joustopakkausten liiketoiminnan suunnittelussa. Sinun tulee sisällyttää ne kustannusanalyysiisi ostaessasi avoautoa.
Mitä etsiä, kun määrität muunnettavan PE-pussin valmistuskoneen
Pakkausinsinööreille ja hankintatiimeille, jotka etsivät kahdentyyppisiä PE-pussikoneita, tässä on joitain asioita, joihin kannattaa kiinnittää huomiota:
Tiivistetangon vaihdettavuus: kysy vaihtoaikaa. Pyydä työkalustandardi (pulttikuvio, ohjaimen asennus). Tarkista, onko kone osoittautunut molemmiksi pussityypeiksi todellisessa tuotannossa-ei vain tehdasesittelyssä.
- Die{0}}leikkausyksikön suunnittelu: verkossa vai offline-tilassa? Inline edistää sujuvampaa tuotantoa. Varmista, että rei'itys ja meisti ovat valmiita tarvitsemaasi kahvan muotoon. Tarkista, että varatyökalut ovat valmistajan tai paikallisen huoltoedustajan hallussa.
- Lämpötilan säätöresoluutio: Koko tangon tiivistyslämpötilan on oltava ± 2 astetta tai korkeampi. Se pystyy käsittelemään eri materiaaleista valmistettuja LDPE-taskupusseja ja HDPE-t{2}}-paitapusseja.
- Ohutkalvon reitin säätöalue: Tarkista, että kone pystyy käsittelemään T-paitapussin tarvittavan kalvon leveyden ja ryppymitat.
- PLC-reseptien varastointi: Ohjausjärjestelmän on ylläpidettävä erilliset asetukset (tiivisteen lämpötila, viipymäaika, leikkausjakso, kuljetusnopeus) jokaiselle pussipölynpuhdistajalle. Sinun pitäisi pystyä muistamaan se sekunneissa.
- Palveluiden ja varaosien saatavuus: Koneissa, joissa on kaksi toimintatapaa, palvelun vasteaika on tärkeämpi kuin yhden{0}}muotoisen koneen. Tarkista valmistajan paikallinen tuki, ei vain takuita.
PE-pussien tuotantoa koskevat alan standardit
Polyeteenipussien tuotannon laatu vastaa useita kansainvälisiä ja alueellisia standardeja:
ISO 7765-1: Muovikalvon ja -levyn-iskunkestävyys mitattuna vapaan-putoamisen tikan menetelmällä – tämä liittyy pussin sitkeyteen.
ASTM D1922: Vakiotestimenetelmä muoviarkkien ja -arkkien repeytyskestävyyden lisäämiseksi-tämä liittyy T-paidan pussien stressitestaukseen.
EN 13427: Pakkausvaatimukset eurooppalaisten standardien käytölle pakkauksissa ja pakkausjätteissä-tämä koskee PE-pussien kierrätettävyysvaatimuksia.
ISO 4591: gravimetriset tekniikat näytteiden keskimääräisen paksuuden sekä muovikalvojen ja -levyjen telojen keskimääräisen paksuuden ja tuoton määrittämiseksi.
Ennen kuin ostat koneen, sinun tulee tarkistaa, että molemmat pussityypit täyttävät oikeat kriteerit.
Yhteenveto
PE-laukkujen valmistajat voivat valmistaa T{0}}paitapusseja ja litteitä pusseja. Mutta kaikki koneet eivät ole tällaisia. Tämä riippuu siitä, onko kone vaihdettava moni-muotoinen alusta. Se riippuu myös siitä, onko siinä oikean muotoiset tangot ja meis{5}}leikatut osat. Tämä riippuu siitä, pystyykö se käsittelemään erityyppisiä kalvomateriaaleja ja prosessiasetuksia.
Tätä vaihtoehtoa harkitsevien pakkausten jalostajien keskeisiä kohtia ovat kunkin pussin tuotanto, kuinka usein voit vaihtaa sen, kuinka paljon nopeushäviötä voit hyväksyä ja kokonaiskustannukset, mukaan lukien home ja huolto. Valittu avoauto on todellinen tuotantoomaisuus. Mutta valintojesi on perustuttava todellisiin tuotantotietoihin, ei vain myyntiin.
Viitteet:
- Rosato, DV & Rosato, MG – Plastics Technology Handbook, 4. painos, CRC Press, 2006
- Wagner, JR Jr. – Multilayer Flexible Packaging, William Andrew Publishing (Elsevier), 2010
- Hensen, F. – Plastics Extrusion Technology, Hanser Publishers, 1997
- Soroka, W. – Pakkausteknologian perusteet, 4. painos, Institute of Packaging Professionals (IoPP), 2009
- ISO 7765-1:1988 – Muovikalvot ja -levyt – Iskunkestävyys, Kansainvälinen standardointijärjestö
- ASTM D1922 – standarditestimenetelmä muovikalvon ja ohuen levyn repeytyskestävyyden leviämiselle, ASTM International