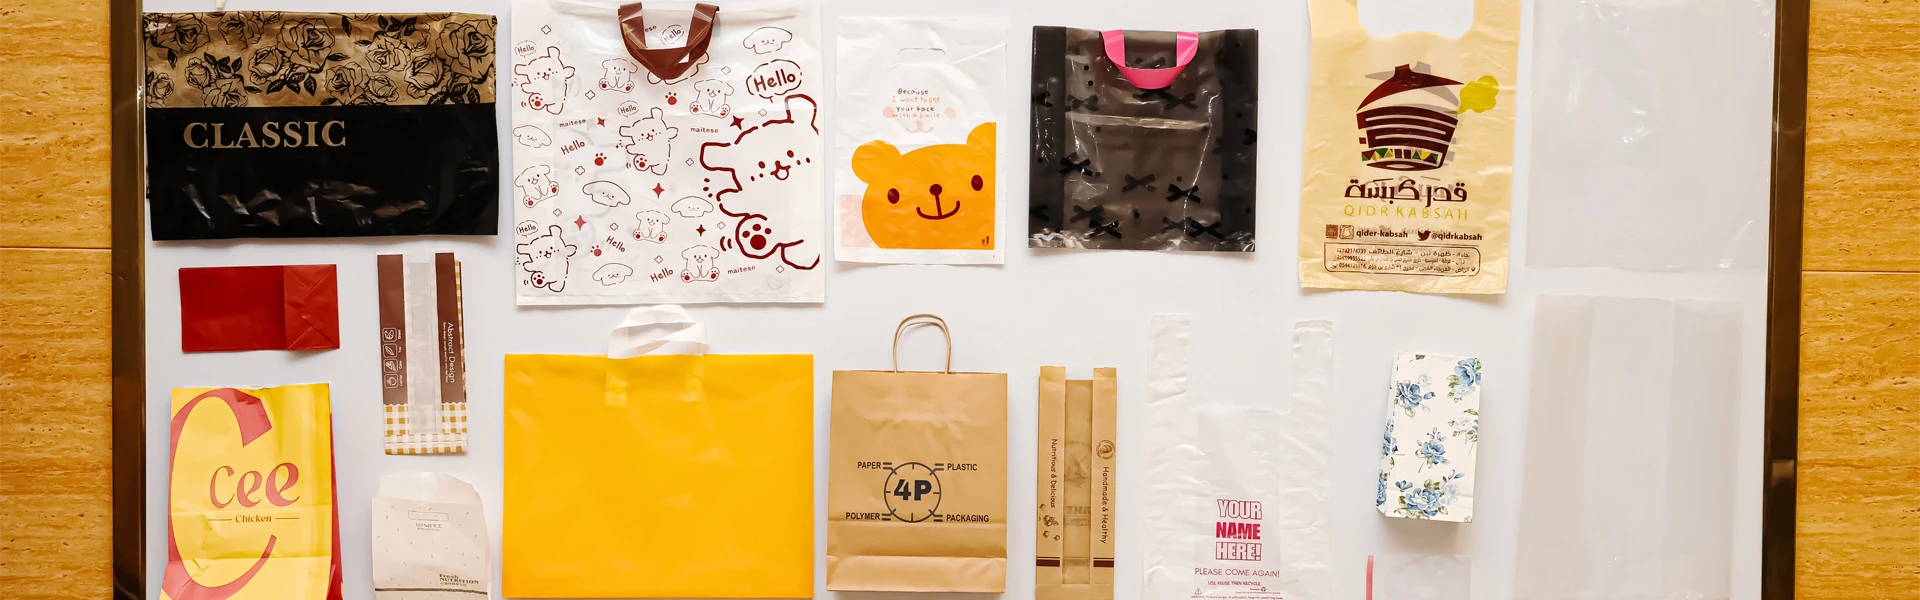
Paperikassin pohjan muoto ei ole vain esteettinen ulkonäkö. Se määrittää painon jakautumisen pussin seinälle. Se määrittää, mitä vaiheita koneen on suoritettava pussin muodostamiseksi. Se määrittää kuinka liima toimii toistuvien voimien alaisena. Se määrittää myös, mitä valmiin pussin päätä voidaan käsitellä luotettavasti. Sharp- ja Square Bag -koneiden mekaanisten erojen ymmärtäminen, erityisesti arvioitaessa aTeräväPohjapaperipussikone, voi auttaa ostajia, pakkausinsinöörejä ja tuotannon suunnittelijoita sovittamaan koneen tuotetarpeisiin ennen rahankäyttöä.

Kahden perusgeometrian määrittäminen
Kärki-pohjaisia pusseja kutsutaan myös 'point-pohjiksi, V-pohjalaukuiksi ja kartiomaisiksi-pohjaisiksi laukuiksi. Niiden pohja kapenee kolmion tai kiilan muotoon. Koneet muodostavat perustan, ja ne taittuvat diagonaalisiksi putkiksi kohtaamaan kärjen tai kapean harjanteen. Kun seisot pussissa, se on pidettävä sivuseinillä ja sisällössä. Alustassa itsessään ei ole tasaista kosketuspintaa.
Neliönmuotoiset-pohjaiset pussit tunnetaan myös litteä-pohjakasseina, SOS (Self-Opening Style) tai lohko-pohjakasseina. Niissä on litteä suorakaiteen muotoinen pohja, joka taittuu ulos putkesta. Kun täytät pussin, aseta pohja tasaisesti hyllylle tai alustalle. Neljä suoraa sivuseinää kantavat painoa tasaisemmin.
Nämä kaksi muotoa vaativat täysin erilaisen mekaanisen suunnittelun. Jos valitset väärän muodon, löydät pussista heikkouden. Pakkaus ei myöskään vastaa muuta linjaa.
Putken muodostuminen: missä polut eroavat
Molemmat konetyypit alkavat paperirullasta. Rulla leikataan putken leveyteen. Sitten se kulkee tikun tai kokoontaitettavan osan läpi pitkän putken muodostamiseksi. Tämä ero ilmenee, kun kone valmistelee putken sijoitettavaksi pohjaan.
Paperipussikoneen terävässä pohjassa putki leikataan kulmassa tai tikkaita alas leikkausviivaan. Se ei ole suora leikkaus. Tämä kulmaleikkaus antaa kolmiopisteen aloitusmuodon. Leikkaavat muodot voivat olla kulman tai kaksi, jotka kohtaavat huipussaan. Laukun lopullinen muoto määrää, kumpaa käytetään. Koska leikkaus on vinossa, veitsijärjestelmä vaatii pyörivän tai liikkuvan työkalun, jolla on monimutkainen leikkauspolku. Tämä eroaa yksinkertaisemmista, suorista{6}}viivaleikkauksista, joita käytetään neliömäisille viivoille.
Neliömäisellä viivalla putki leikattiin suoraan läpi. Kone muodostaa sitten alustan monivaiheisella taitto- ja liimausprosessilla. Kone avaa putken pohjan maksimileveyteen. Kulmakolmiot taittuvat sisäänpäin. Litteä keskipaneeli saa liimaa ja litistyy. Tämä prosessi vaatii pohjamuovausaseman, jossa on sivukorkkiruuvi, porraskansiot ja liima-asema. Piste{6}}pohjaisissa koneissa ei ole näitä osia.
Pohjan tiivistysmekaniikka
Molempien paperipussien pohjan lujuus riippuu paperikuituihin imeytyneestä liimasta. Se ei pysähdy pintaan. Liima-kuitukontaktia koskevat tutkimukset ovat osoittaneet, että PVA-vesi--pohjaiset liimat lisäävät lujuutta vain, kun märkää liimaa pääsee kuituun vähintään 30-50 mikronia ennen kovettumista. Tämä on molempien pussien muoto.
Nämä kaksi tyyppiä eroavat toisistaan sen suhteen, kuinka liimausliitosta on käsiteltävä.
Kun nostat pussia, teräväpohjainen{0}}pussi sulkee pohjan kuoriutumispaineen alaisena. V-pistemuoto keskittää kuorman pieneen saumaan. Irrotusvoima vetää lähes suoraan liimalinjasta. Tämä tekee liitoksesta herkän liiman sitkeydelle ja kuidun repäisylujuudelle. Teräväpohjaisen-pussin ylikuormittaminen epäonnistuu yleensä, kun kuidun repeämät alkavat ylhäältä ja leviävät taittoviivaa pitkin. Liima ei irtoa pinnalta.
Neliömäisen pohjapussin kuorman jakautuminen on erilainen. Kun nostat pussin kahvasta tai nouset ylös täyttämään sen, tasapohjaiseen paneeliin kohdistuu leikkausjännitys hilseilemisen sijaan. Pohjaläpän läpi kulkeva liimaliitos vastustaa liimaviivaa pitkin kulkevaa painetta. Se ei vastusta vetoa siitä poispäin. Samalla liiman ja kuidun kosketuksella leikkaussidoslujuus on yleensä kolmesta viiteen kertaa irrotuslujuus. Tämä on rakenteellinen syy, miksi ihmiset käyttävät neliömäisiä pusseja raskaiden kuivatuotteiden varastointiin. Teräväpohjaiset pussit ovat yleisiä leipomoissa ja makeisliikkeissä, joissa täyteainepainot ovat pienemmät.

Muovausnopeus ja koneen suorituskyky
Erot mekaanisessa suunnittelussa johtavat suoraan eroihin todellisessa nopeudessa.
Teräväpohjaisessa-paperikassikoneessa on lyhyempi sarja, joka liikuttaa jokaista pussia. Kone tasoitti pohjan ilman, että putkea tarvitsisi kääntää sivusuunnassa. Tämä lyhentää ensimmäisen vaiheen odotusaikaa. Tämän seurauksena kulmikkaat paperileikkurit voivat suorittaa suurempia kierroksia minuutissa samalla painolla. Kevyet vähittäismyyntikassit voivat maksaa 50–80 grammaa paperin neliömetriltä minuutissa ja tyypillisesti 200–400 pussia minuutissa 80:n pakkaustekniikan mukaan. Saman määrän paperia painavissa litteissä pusseissa on 80-200 pussia minuutissa, koska pohjan avaaminen vaatii ylimääräistä odotusaikaa.
Neliöpohja kompensoi nopeuseroa raskaammilla paperipainoilla. Taitettu litteä pohja hajottaa jännitystä sen sijaan, että se keskittäisi sitä. Tämän ansiosta voit käyttää 90-120 g/m² painoista paperia rypistymättä. Tämä riski rajoittaa kärkipussin samaan paperipainoon. Tasapohjaiset ovat ainoa mahdollinen malli suurille päivittäistavaramäärille ja kaupalliseen käyttöön.
Paperin erittelyvaatimukset
Nämä kaksi konetta vaativat erilaisia paperin ominaisuuksia.
Terävä{0}}pohjamuovaus luo monia ryppyjä kärkikohtaan. Tämän muotoinen paperi vaatii suurta taittumiskestävyyttä ja riittävää jäykkyyttä estääkseen sivuseinämien putoamisen pussin seistessä ilman tasaista pohjaa. Matala-tulenkestävä paperi toistuvan käsittelyn jälkeen, sen kärjen rypyt halkeilevat. Tämä voi johtaa kerrostukseen, joka alkaa stressaavimmasta kohdasta.
Neliömäisen-pohjaisen laukun tulee olla hyvin muotoiltu pisteissä olevien kulmien taitoksissa. Ne tarvitsevat myös tarpeeksi jäykkyyttä koneen suunnassa pitääkseen laatan auki pohjan takana. Paperin sisäinen sidoslujuus ei ole tasainen, pohjapaneeli ei ole tasainen. Näitä rosoisia paneeleja ei voi taittaa tasaiseksi.
Molemmissa malleissa paperin vesipitoisuus muovauksen aikana on avaintekijä. Tuotantoprosessissa paperin kosteuspitoisuutta tulee kontrolloida tavoitemäärässä plus-miinus 1 %. Tutkimukset ovat osoittaneet, että jokaista 2 % vesipitoisuuden lisäystä kohti jäykkyys laskee 15-25 %. Se myös vähentää taittumiskestävyyttä 10-15 %. Tämä heikentää suoraan kärkipohjaisen pussin ryppyjä ja neliömäisen pohjan paneelin jäykkyyttä.
Liimausjärjestelmän erot
Molemmissa malleissa käytetään kylmä-PVA- ja kuuma{0}}sulateliimajärjestelmiä. Mutta liima asetetaan eri tavalla.
Terävässä päässä liimakuvio seuraa taitetta kapealla viivalla. Viivan tulee sopia täydellisesti taitteen muotoon. Kärjellä oli vähän yhteyttä. Tämän seurauksena jokainen pussi liimaa painaa vähemmän. Työaikaa on valvottava tiukasti ennen kuin painokone suljetaan. Lämpöfuusiojärjestelmä on ensimmäinen valinta{5}}nopeassa estejuoksutuotannossa. Levitä 130-180 asteessa. Niiden aukioloajat voidaan asettaa välille 0,3-1,5 sekuntia ilman nivelheikkoutta.
Neliön alareunassa liimakuvio peittää suuremman tasaisen lattian. Kylmät PVA-järjestelmät ovat täällä yleisempiä. Pidemmät 3–8 sekunnin avautumisajat mahdollistavat pohjalevyn litistyksen ennen liiman kovettumista. Suurempi pinta-ala mahdollistaa myös ohuen geelin hyvän sidoksen. Et tarvitse teräväpohjaisen tiivisteen vaatimaa suurta tahmeutta.
Sovelluksen yhteenveto
|
Parametri |
Terävä pohja |
Neliöpohja |
|
Pohjarakenne |
Kolmio/V-kärki |
Suorakaiteen muotoinen litteä paneeli |
|
Ensisijainen stressitila |
Kuori (huippupitoisuus) |
Leikkaus (jaettu paneeli) |
|
Tyypillinen täyttöpaino |
Enintään 2 kg (vähittäiskauppa, leipomo, makeiset) |
1-25 kg (ruokakauppa, rautakauppa, ruokapalvelu) |
|
Koneen nopeusalue |
200-400 pussia/min (vaalea paperi) |
80-200 pussia/min |
|
Paperin neliöpaino |
50-80 g/m² tyypillinen |
70–120+ g/m² |
|
Pinoaminen / hyllyn vakaus |
Vaatii tuotteen täytön vakauden vuoksi |
Itsenäinen-tasainen alusta |
|
Liiman levitys |
Kapea helmi, kärki-linjattu |
Täysi{0}}paneeli suorakaiteen muotoinen |
|
Ala{0}}avausasema |
Ei vaadita |
Pakollinen |
Oikean konearkkitehtuurin valitseminen
Valinta riippuu siitä, kuinka kuorma liikkuu ja laukkua käytetään. Kyse ei ole vain konekustannuksista. Vaikka lopputuote on kevyt kauppakassi, teräväpohjainen paperikassikone on oikea valinta. Tässä tapauksessa korkea nopeuden ja kustannusten suhde on tärkeä. Pussin vakaus johtuu pinoamisesta tai itse tuotteesta. Neliömäinen pohjalaite on oikea valinta, kun laukku joutuu seisomaan yksinään. Se on myös totta, kun täyte painaa yli 2 kg. Se on myös oikein, kun alusta joutuu kantamaan pinottavaa kuormaa lavakuljetuksessa.
Hybridikoneiden olemassaolo, joka käyttää kahta perustyyppiä työkaluvariaatioineen. Mutta koneet menettävät nopeutta molemmissa muodoissa. Yksittäiset-suunnittelulinjat pysyvät normaalina vain yhden tyyppisessä valmistusmuodossa.
Johtopäätös
Taskupohjan muoto on tekninen vaihtoehto. Se vaikuttaa suoraan koneen suunnitteluun, muotoiluliikkeeseen, kiinnittyvään liimajärjestelmään, paperityyppiin ja paperipussien vaurioitumiseen. Teräväpohjainen paperipussikone ottaa pohjan ja avataan aseman. Tällä tavalla mitä pienempi täyttöpaino on, sitä nopeammin se menee. Kuorma keskittyy kärkitaitteeseen. Tämä vaatii paperia käsittelemään paljon taitoksia. Neliönmuotoinen alarivi lisää taittamisen ja painamisen vaiheita. Ne leikkaavat pohjaliitoksia ja voivat kantaa raskaampaa taakkaa. Ne ovat oikea muotoilu päivittäistavarakasseihin, kauppatavarapusseihin ja irtotavarakasseihin. Konetyyppien sovittaminen lopputuotteen rakenteellisiin tarpeisiin on keskeinen päätös uusiin koneinvestointeihin ja tehtaan laajentamiseen. Sinun ei pitäisi valita vain hinnan tai lattiatilan perusteella.
Viitteet
- TAPPI TIS 0301-01.Testausmenetelmät paperisäkeissä käytetyn paperin ja kartongin ominaisuuksien määrittämiseksi. TAPPI, 2006.
- Gadhave, RV, Mahanwar, PA ja Gadekar, PT "tärkkelys{6}}pohjaiset liimat paperin ja kartongin liimaukseen: arvostelu."Open Journal of Polymer Chemistry, 12(2), 2022.
- ISO 1924-2:2008.Paperi ja kartonki - Vetoominaisuuksien määritys - Osa 2: Vakiovenymän nopeusmenetelmä. ISO.
- Niskanen, K. (toim.).Paperituotteiden mekaniikka. De Gruyter, 2012.
- ISO 5626:1993.Paperi - Taittumiskestävyyden määritys. ISO.