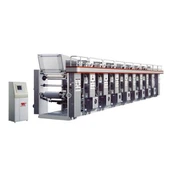
Kaksi konetta näyttivät samalta tarjoushetkellä, mutta niiden pakkaus oli veitsen vuoksi hyvin erilainen. T-paitapussien linjat leikkaukset ja sinetöity samassa vaiheessa. Kuuman terän, kuuman langan tai kylmän terän käyttö erillisen tiivistysaseman kanssa vaikuttaa tiivistyksen laatuun, koneen toiminnan kalvonpaksuuteen, huoltojaksoon ja jäteastian B määrään. Tämä artikkeli näyttää tärkeimmät kohdat, jotka on otettava huomioon ostaessasi hot cut -t-paitapussien valmistuskonetta, ja tarkista ne ostojärjestyksessä.
Mitä lämpöleikkaus muuttaa T-paitapussilinjassa
Liivireppu on valmistettu taitetusta kalvosta. Helma muodostaa pussin pohjan ja molemmat puolet suljetaan ja leikataan yhtä aikaa. Innokas sulamaan, yksi siivu. Tämä luo tiiviin, pyöreän reunan ilman löysää häntää. Kylmäleikkaus on mekaanisen leikkauksen etu. Jos se suljetaan erilliseen asentoon ennen leikkaamista, reunan ympärillä on "nauha". Kalvot rikkovat tiivisteet ja sotkeutuvat pinoajaan. Asiakkaiden näkyy myös noutamassa pusseja juomaautomaatista.
Suurin ero näkyy pussin yläosasta. Siinä Eager T-paitavalmistaja eroaa tavallisesta tiivistyslinjasta. Liivin kahva tulee samasta kalvosta ja lävistetty alue on lähellä leikkuureunaa. Puhdas, sulatettu reuna säilyttää muotonsa pakattuna. Tämä auttaa estämään kahvan avautumisen ja repeytymisen pussituksen aikana. Tämä on yleinen vika edullisissa T-paitapusseissa. Kuumat leikkaukset myös tiivistävät reunat estämään saastumisen pääsyn sisään. Tämä on tärkeää elintarvikkeiden kosketuksessa ja pussien tuottamiseksi, vaikka kalvo olisi ohut.
Se on myös vaihtokauppa. Kestää aikaa, ennen kuin lämmitetty veitsi saavuttaa oikean lämpötilan. Se vaatii myös lämpötilan säätöä ja kuluu ajan myötä. Kylmäleikkausjärjestelmä erillisellä tiivistysasemalla ei vaadi lämmitysveitsen huoltoa, mutta se lisää toisen aseman, joka voi hidastaa kiertoa. Lämpöleikkausta valittaessa leikkuureunan laatu ja kalvon paksuusalue ovat tärkeitä. Kun käytät paksua kalvoa, valitse kylmäleikkaus, leikkauspinnalla ei ole merkitystä.

Veitsijärjestelmän sovittaminen filmimittariisi
Kalvomittari on tärkein rajoittava tekijä valittaessa aLämpöleikkaus T-paitapussin valmistuskone. T-paitapussit valmistetaan tyypillisesti joko korkeatiheyspolyeteenistä (HDPE) tai pientiheyspolyeteenistä (LDPE), jonka paksuus on 12-25 mikronia. Veitsen on leikattava kalvon läpi aiheuttamatta ryppyjä tai paksuja sulamisreunoja.
Kuumenna veitsi(t). Tämä on tämän tyyppisille laukkuille yleisin asetus. Terä pidetään kalvoa vastaavassa lämpötilassa. Polyeteenille se on yleensä 130-180 celsiusastetta. lämpötilasäädön tulee olla + -2 asteen sisällä. Jos terä on liian kylmä, reunat voivat tarttua ja tiiviste voi olla heikko. Jos terän lämpötila on liian korkea, kalvo kutistuu tiivistelinjasta. Tämä kaventaa pussia ja luo herkän reunan, joka voi halkeilla kuormituksen alaisena. Terän pinnoite on myös tärkeä. Pinnoitettu terä auttaa estämään kalvon tarttumisen terään. Tämä estää "jumiutunutta pussia" repeytymästä ja pysäyttämästä pinoajaa.
Kuumat johdot. Vihjelinjat ovat halvempia vaihtaa ja lämmetä nopeasti. Jatkuvassa tuotannossa pölyä ja kalvojäämiä ei ole helppo sietää. Se jättää myös hieman aaltoilevan reunan. Sitä käytetään yleensä hitailla linjoilla tai pienissä operaatioissa, ja terän vaihtokustannukset ovat merkittävä tekijä.
Työnnä tiiviste kylmäleikkauksella. Erillinen tiiviste sulattaa kalvon ja sulkee sen. Leikkaa sitten kylmällä veitsellä. Tämä antaa paremman hallinnan tiivisteen muotoon, koska leikkaus ja tiiviste ovat erillisiä. Kun tiivisteen lujuus on tärkein näkökohta, jotkut ostajat pitävät sitä parempana. Järjestelmä on kalliimpi, koska se vaatii toisen aseman. Kierto voi olla myös pidempi. myös leikatut reunat on tarkistettava säännöllisesti kierteityksen varalta.
Kaikille järjestelmille tehdashyväksyntätesti on suoritettava käyttäen todellisia tuotantotoimintoja. Aja vähintään muutama sata pussia tuotannossa käytettävällä kalvomittarilla. Tarkista pussin reunanauhat, tiivisteen laatu ja käsittelyaukon asento. ASTM F88 mittaa testattavien kalvojen ja painemittarien tiivistyslujuuden. Älä kirjoita teknisiin tietoihin vain "Hyvä sinetti". Kirjoita voimaalue, testausmenetelmä ja näytteenottotaajuus.
Kehyksen ja kaistan koon määrittäminen tilausprofiiliisi
Kehyksen leveys on pääasiallinen tulosteen määräävä tekijä. Sen pitäisi sopia tilaukseesi. T-paitapussit ovat pienempiä kuin kalvon leveys. Tämän seurauksena runko kulkee yleensä useilla kaistalla. 1200 mm hämähäkinverkko voi kantaa neljä 300 mm pussia tai kuusi 200 mm pussia. Reunakoristeet on poistettava käyttöleveydeltä.
Kolme ongelma-asetusta:
- Mikä on päälaukkusi koko? Laske kahden tai kolmen myydyimmäsi leveys. Jos useimmat tilaukset ovat yhtä kokoa, leveä runko, jossa on täysi ajotieltä, voi tarjota alhaisemmat kustannukset kiloa kohden. Jos tilaustasi on useita kokoja, kapeammat kehykset ja vähemmän ajotietä voivat toimia paremmin. Jokainen kaistanvaihto vaatii uuden pujotustoimenpiteen.
- Kuinka paljon tuotantoa tarvitset? Yksijohtoiset lämpöleikkurit, jotka toimivat 60–120 kertaa minuutissa. 4-6 kaistaa, voivat nostaa kokonaistuotannon 300–600 pussiin minuutissa. Vertaa tätä kuukausituloosi ja olet tuottavampi. OEE OE:n suunnittelussa käytetään tyypillisesti 75–90 %:n nimellisnopeutta. Älä valitse nopeinta konetta, koska sillä on suurin nimellisnopeus.
- Minkä paksuista kalvoa aiot käyttää? Ohuet, nelikaistaiset HDPE-yksiköt eivät voi käyttää paksua LDPE:tä samalla nopeudella. Paksumpi kalvo tarvitsee enemmän seisokkeja. Tämä vähentää kierrätysastetta. Innokas T-paitapussin valmistuskone, joka ajaa ohuita ja paksuja viipaleita, jotka vaativat veitsen lämpötilan ja seisokkien vuoksi, on asetettu koneresepteihin. Tämä on parempi kuin näiden asetusten tekeminen käsin.
Automaatio, säätimet ja vaihto
Automaatio vaikuttaa koneen nimellisnopeuteen ja voit pitää sekoituskäskyjä lyhyen aikaa. Tämä on yleistä sopimuskassitehtaissa.
Servokäyttöinen syöttö on perusasetus. Pussin pituudesta tulee arvo näytöllä tarkkuudella ± 1 mm. Sinun ei tarvitse vaihtaa vaihteita. Kuumalla leikkauslinjalla servo siirtää myös kahvan lävistintä tiivistys- ja tulostusasentojen mukaisesti. Kahvan aukkoa voidaan säätää ± 1 mm:iin. Tämä auttaa estämään kyynelten käsittelyn.
Tarkista, että lämpötilan säätö käyttää suljetun silmukan ohjausjärjestelmää, jossa on puolijohdekytkin. Sen ei pitäisi käyttää vain yksinkertaista termostaattia. Kun alue on kantaman ulkopuolella, koneen tulee hälyttää tai pysähtyä. Tuotantoprosessissa huomaamaton lämpötilan muutos on yleinen syy heikkoon tiivistykseen.
Reseptin säilytys voi vaikuttaa vaihtoaikaan. Koneet, joissa on tallennettuja reseptejä, säästävät pituutta, veitsen lämpötilaa, seisokkeja, lävistysaikaa, kaistan asetuksia ja pinomäärää. Koon muuttaminen terveysasteikolla voi kestää alle viisi minuuttia. Mekaanisesti viritetyt koneet voivat kestää 30–60 minuuttia ja saattavat vaatia teknikoita. Tehtaalla, joka käyttää useita SKU:ita päivässä, tämä vähentää menetettyä tuotantoaikaa.
Vaatimustenmukaisuus ja kysymykset ennen ostamista
Kuumaan leikkuusiimaan liittyy kaksi päävaaraa: kuuma pinta ja liikkuva terä. Siksi koneturvallisuus on osa koneen eritelmiä. Sitä ei pidä lisätä sen jälkeen. Euroopan markkinoilla koneiden on oltava mekaanisen direktiivin 2006/42/EY mukaisia. Tämä vaatii lukitussuojia veitsialueen ympärillä, hätäpysäytyspiirejä, jotka on suunniteltu ISO 13849-1 -suorituskykytasojen mukaisesti, ja suojaa vahingossa tapahtuvilta uudelleenkäynnistyksiltä. Sähkölaitteiden on oltava standardin IEC 60204-1 mukaisia. Eritelmissä tulee myös kuvata turvaominaisuuksien suoritustaso. Ei riitä, että sanotaan, että vartijoita on mukana.
Kysy sitten nämä kysymykset toimittajalta. He voivat auttaa sinua tarkistamaan, onko toimittaja valmistaja tai jakelija:
- Mikä on kalvonpaksuusveitseni käyttöikä? Kuinka monta kertaa tämä veitsi pitää teroittaa ennen kuin se on vaihdettava?
- Onko lämmityselementtejä, termopareja, pinnoitettuja teriä ja rei'itysmuotteja varastossa? Kuinka kauan kunkin osan toimittaminen kestää?
- Minkä hyväksymistestin aiot tehdä elokuvalleni ennen lähettämistä? Mitä asiakirjoja toimitat?
- Onko tehtaalla dokumentoitu laatujärjestelmä? Voinko nähdä ISO 9001:2015 -sertifikaatin laajuuden?
- Mitä koulutusta sisältyy? Jos etätuen aikana havaitaan häiriö, kuka auttaa?
Näitä kysymyksiä varten toimittajan tulee toimittaa selkeä numero ja asiakirjat. Tämä voi auttaa suunnittelemaan koneen käyttöä, varaosia, koulutusta ja palveluita.
Usein kysytyt kysymykset
Onko kuuma leikkaus aina parempi kuin kylmä T-paitapussissa?
Ohut HDPE ja LDPE välillä 12-25 mikronia, kyllä. Sulat reunat vähentävät jännitystä ja auttavat pitämään kahvan alueen kunnossa. Paksumpien kalvojen kohdalla pinnan viimeistely ei välttämättä ole yhtä tärkeää. Kylmäleikkaus erillisellä tiivisteellä voi olla helpompaa ja halvempaa huoltaa.
Kuinka monta kaistaa koneessani pitäisi olla?
Yhdistä kaistan määrä päälaukun leveyteen ja vaadittuun tehoon. Ota käytettävä radan leveys, eli kehyksen leveys miinus kehyksen leveys. Jaa pussin leveydellä. Pyöristä tulokset. Kokonaistuotantoa verrattiin sitten kuukausituotantoon tehokkuuden ollessa 75–90 prosenttia. Älä laske nimellisnopeudella.
Missä lämpötilassa veitsen tulisi toimia?
Polyeteeni T-paitapussit toimivat tyypillisesti 130 - 180 astetta C. Asetus riippuu kalvon paksuudesta ja linjan nopeudesta. Lämpötilan säädön tulee olla + -2 asteen sisällä. Käytä alinta lämpötilaa pitääksesi reunat puhtaina, ilman naruja ja varmista, että tiiviste läpäisee irrotustestin. Mitä korkeampi lämpötila, sitä lyhyempi veitsen käyttöikä, jolloin pussin reunat supistuvat.
Tietojen lähde
- ASTM F88/F88M - Standardi testimenetelmä joustavien suojamateriaalien tiivistyslujuudelle.
- ISO 13849-1 --Mekaaninen turvallisuus: ohjausjärjestelmien turvallisuuteen liittyvät näkökohdat.
- Konedirektiivi 2006/42/EY - Euroopan unionin mekaaniset turvallisuus- ja vartiointivaatimukset.
- IEC 60204-1 -Mekaaninen turvallisuus: mekaaniset ja sähköiset laitteet;
- ISO 9001: 2015 -Laadunhallintajärjestelmä ja toimittajan dokumentaatio.
- - Valmistustoiminnan KPI:t (saatavuus, suorituskyky, laatu).
- Grand View -tutkimuksen ja hamppupussien tuotannon markkinatiedot.