Miten muovipussien tuotantolaitokset parantavat tehtaan tuottavuutta?
Kangaskassien tuotantolinjan valitsevat valmistajat kysyvät yleensä hintaa ja sitten nopeutta. Mutta pääkysymys on yksinkertainen: tuleekoMuovipussien valmistuskonevähentää 1000 pussin tuotantokustannuksia?
Tuottavuus ei ole vain sarja koneen ominaisuuksia. Se on yhteys valmistettujen pussien määrän ja niiden valmistukseen tarvittavan työn, materiaalien, energian ja seisokkien välillä.
Nykyaikaiset muovipussien tuotantolaitteet voivat muuttaa näitä kustannuksia neljällä tavalla: tuotanto käyttäjää kohden, materiaalihukkaa, laadun tasaisuus ja vaihtojoustavuus.
Tulos per operaattori: mistä työvoimakerroin tulee
Ilmeisin tuottavuuden lisäys on nopeus. Mutta nopeus auttaa vain, jos työntekijöiden määrä ei kasva.
Manuaalinen pussin sulkeja vaatii työntekijän pussin täyttämiseen. Se käy 20–40 säkkiä minuutissa ja vaatii 2–3 työntekijää. Puoliautomaattisilla tuotantolinjoilla on lisätty automaattinen tiivistys, mutta yksi työntekijä tarvitaan edelleen rullan sijoittamiseen, yksi työntekijä tiivisteen tarkistamiseen ja yksi työntekijä sen pinoamiseen. Se voi tuottaa noin 60–80 pussia minuutissa.
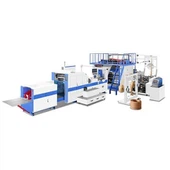
AutomaattinenMuovipussien valmistuskonevetää verkkoa, hallitsee jännitystä, tiivistää, leikkaa, laskee ja pinoaa pussit. Yksi työntekijä voi valvoa käyttöliittymää ja toinen muuttaa äänenvoimakkuutta. Tyypillinen t-paita ja litteä pussi voivat tuottaa noin 80–150 pussia minuutissa.
Työn tuottavuuden kannalta tämä tarkoittaa, että jokainen työntekijä kuluttaa kassin koosta riippuen kolmesta kuuteen kertaa enemmän tunnissa kuin manuaalisilla menetelmillä. Koneen käyttö maksaa enemmän tunnissa, mutta se tuottaa enemmän. Näin ollen jo ennen kuin materiaalisäästöt huomioidaan, 1 000 pussin muunnoskustannukset laskevat.
Sama tuotantolinja voi yleensä toimia kahdessa tai kolmessa vuorossa, ja työvuorossa on sama määrä työntekijöitä. Tämä tarkoittaa, että kun tehtaat lisäävät yövuoron, pussikohtaiset työvoimakustannukset eivät nouse.

Materiaalitehokkuus: Prosessissa oleva romu katoaa
Jäte on elokuvien suurin kustannus. Tämä voi vahingoittaa voittoja matalakatteisten tilausten yhteydessä. Kalvot ovat tyypillisesti 15–50 μm LDPE:tä tai HDPE:tä ja hinnoitellaan kilogrammoina. Jokainen mittari, joka ei läpäise tiivistetestiä tai on leikattu väärin, vanhenee kalvon täydellä hinnalla.
Käsin ja mekaanisesti vedettävät rivit tuhlaavat tyypillisesti 3–5 % sivusta kohdistusmuutosten, epätasaisen jännityksen ja käyttövirheiden vuoksi. Servokäyttöinen linja käyttää tanssijoita ja punnituskennoja jännityksen hallintaan suljetussa silmukassa. Se voi säilyttää pussin pituuden ±1 mm:n sisällä ja tulostustarkkuuden ±0,5 mm:n sisällä. Nämä kontrollit voivat tyypillisesti vähentää materiaalihukkaa alle 1 prosenttiin.
Tiivistysjärjestelmät auttavat myös vähentämään jätettä. Nykyaikaiset linjat käyttävät PID-säätöä ja solid-state-kytkimiä tiivistyslämpötilojen säätämiseen. Se pitää leuan lämpötilan asetetun ±2 asteen arvon sisällä. Tämä auttaa vähentämään pinoajien hylkäämien pussien määrää heikon tiivisteen tai palamisen vuoksi.
Käyttäjät voivat myös käyttää kalvoa alimmassa lämpötilassa luotettavan tiivistyksen saamiseksi. Tämä vähentää lämpöä ja kalvon muodonmuutoksia. Matalan sulamispisteen kalvot voivat toimia myös tasaisemmin ilman palamista.
Tehtaat mittaavat näitä tuloksia tyypillisesti jätemäärillä ja ensikierroksilla. Nämä ovat osa ISO 22400 -standardin mukaista tuotannon avainindikaattorijärjestelmää.
Johdonmukaisuus ja korjaustyö: tuottavuus ei näy pikavalinnassa
Nopeus ja hukka ovat suurimmat säästöt. Mutta yksi kangaskassien tuotannon suurimmista piilokustannuksista on asiakkaan uudelleenkäsittely.
Tuotantolinja, joka tuottaa 120 pussia minuutissa ja huonosti 2 %, voi tuottaa tuhansia viallisia pusseja työvuorossa. Nämä pussit voivat läpäistä silmämääräisen tarkastuksen, mutta ne eivät läpäise kokoamista pakkaamisen aikana. Ne voidaan sitten palauttaa, mikä johtaa hyvityslaskuihin tai tehtaiden menettämiseen asiakkaita.
Muovipussien tuotantolaitteet, jotka käyttävät suljetun silmukan ohjausta ja sisäänrakennettua vian havaitsemista, voivat estää näiden ongelmien ilmenemisen alun perin. Lämpötilahälyttimet voivat havaita muutokset tiivisteen lämpötilassa. Rikkoutuneet kalvoanturit voivat havaita rikkoutuneet kalvot. Syöttöhäiriön tunnistus voi havaita syöttöongelmat. Nämä järjestelmät voivat pysäyttää linjan muutamassa sekunnissa sen sijaan, että antaisivat ongelman jatkua äänenvoimakkuuden läpi.
Hyvin huollettu täysautomaattiMuovipussien valmistuskonevoi tarkistaa tiivisteen laadun ASTM F88:n mukaan, joka on vakiomenetelmä pehmeiden pakkausten tiivistyslujuuden testaamiseen. Vakaa kone voi pitää tiivisteen lujuuden vakaalla alueella vaihdetta vaihdettaessa.
Tämä johdonmukaisuus auttaa kahdella pääasiallisella tavalla. Yksi on tarkastustyön vähentäminen. Kun prosessi on vakaa, QC voi tutkia näytteen jokaisen pinon sijaan. Yleensä pussit tarkastavat kuljettajat voivat tehdä muita töitä.
Toiseksi se auttaa suojaamaan myyntihintoja. Vakaa kangaskassien tuotantolinja voi pitää suuria asiakkaita ilman lisäalennuksia.
Vaihdon joustavuus ja käytettävyys: Pidä linjat käynnissä
Tuottavuus viittaa pääasiassa käytettävyyteen. Nopeista koneista ei ole apua, jos ne ovat käyttämättömänä koon muuttuessa.
Tässä servokäyttöiset koneet eroavat vanhemmista koneista. Mekaaniset vaijerit muuttavat pussin pituutta vaihtamalla vaihdetta tai säätämällä nokkaa. Tämä voi kestää 30–60 minuuttia ja vaatii yleensä mekaanikon.
Servokäyttöinen linja tallentaa käyttöliittymän. Näitä asetuksia ovat pussin pituus, tiivisteen lämpötila, kireys ja pinomäärä. Käyttäjät voivat muuttaa pussin kokoa vain viidessä minuutissa yhdellä painikkeella.
Tehdas voi menettää viidestä kymmeneen tuntia tuotantoaan viikossa vaihtamalla 10 kokoa päivässä mekaanisella tuotantolinjalla. Servokäyttöisellä linjalla sama tehdas voi menettää alle tunnin.
Huolto vaikuttaa myös käyttöaikaan. Vuosien saatossa se on auttanutMuovipussien valmistuskoneylläpitää hyvää tuottavuustehokkuutta. Tiivisteleuat, terät ja vaipat ovat osia, jotka on vaihdettava säännöllisesti. Hyvin suunnitelluissa koneissa nämä osat voidaan vaihtaa ilman erikoistyökaluja tai pikalukitusjärjestelmiä. Leuan vaihtaminen kestää minuutteja, ei puolia vuoroa.
Mekaanisen direktiivin 2006/42/EC mukaisesti rakennetut ja IEC 60204-1 -standardiin liitetyt koneet on varustettu suojilla ja lukituilla pääsypisteillä. Nämä ominaisuudet tekevät huollosta turvallisempaa. Ne auttavat myös suojaamaan käytettävyyttä, koska onnettomuudet voivat johtaa käyttökatkoihin, jotka kestävät paljon suunniteltua huoltoa pidempään.
ISO 9001:2015 laatujärjestelmä voi asettaa selkeät huoltovälit. Tämä helpottaa huollon suunnittelua. Suunniteltu huolto auttaa vähentämään odottamattomia seisokkeja ja pitämäänMuovipussien valmistuskonejuosta pidempään.
Usein kysytyt kysymykset
Onko täysin automatisoitu tuotantolinja todella tehokkaampi kuin muutama manuaalinen asema?
Täysautomaattisella tuotantolinjalla, jossa on sama pussikoko ja -muoto, 100–120 pussia minuutissa, on kaksi operaattoria, jotka tyypillisesti korvaavat kolme manuaalista tai puoliautomaattista asemaa, yhteensä kuudesta yhdeksään operaattoria, ja pienemmät muunnoskustannukset ja romumäärä tuhatta pussia kohden.
Mikä on nykyaikaisen kangaskassien tuotantolinjan todellinen romumäärä?
Servokäyttölinjat suljetun silmukan jännityksellä ja kohdistussäädöllä alle 1 %, kun taas mekaaniset tai manuaaliset johdot ovat 3 %–5 %. Tämä parannus johtuu pääasiassa kangaspussin pituustarkkuuden johdonmukaisuudesta ja saumauslämpötilan stabiilisuudesta.
Mitkä mekaaniset ominaisuudet vaikuttavat eniten tuottavuuteen päivittäisessä toiminnassa?
Progressiiviseen verotukseen perustuva siirtymä. Alle viidessä minuutissa kokoaan vaihtava tuotantolinja HMI:ssä pystyy käsittelemään monia lyhytaikaisia tilauksia kannattavasti, kun taas 30–60 minuutin mekaaninen tuotantolinja pakottaa tehtaat perumaan suuria tilauksia menettäen aikataulutuksen joustavuuden – aukon, joka olisi täytetty yön yli tehdyillä tilauksilla.
Tietojen lähde
ISO 22400-2 - Automatisoidut järjestelmät ja integrointi: tärkeimmät tuotantotoimintojen suorituskykyindikaattorit (tuottavuus, saatavuus, laatumittarit)
ISO 9001:2015 - Laadunhallintajärjestelmä ja dokumentoidut ylläpitoprosessit
ASTM F88/F88M - Vakiotestimenetelmä joustavien sulkumateriaalien tiivistyslujuudelle
IEC 60204-1 - Mekaaninen turvallisuus: mekaaniset ja sähköiset laitteet
Konedirektiivi 2006/42/EY - Euroopan unionin mekaaniset turvallisuus- ja vartiointivaatimukset
Grand View -tutkimuksen ja hamppupussien tuotannon markkinatiedot