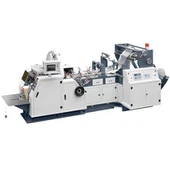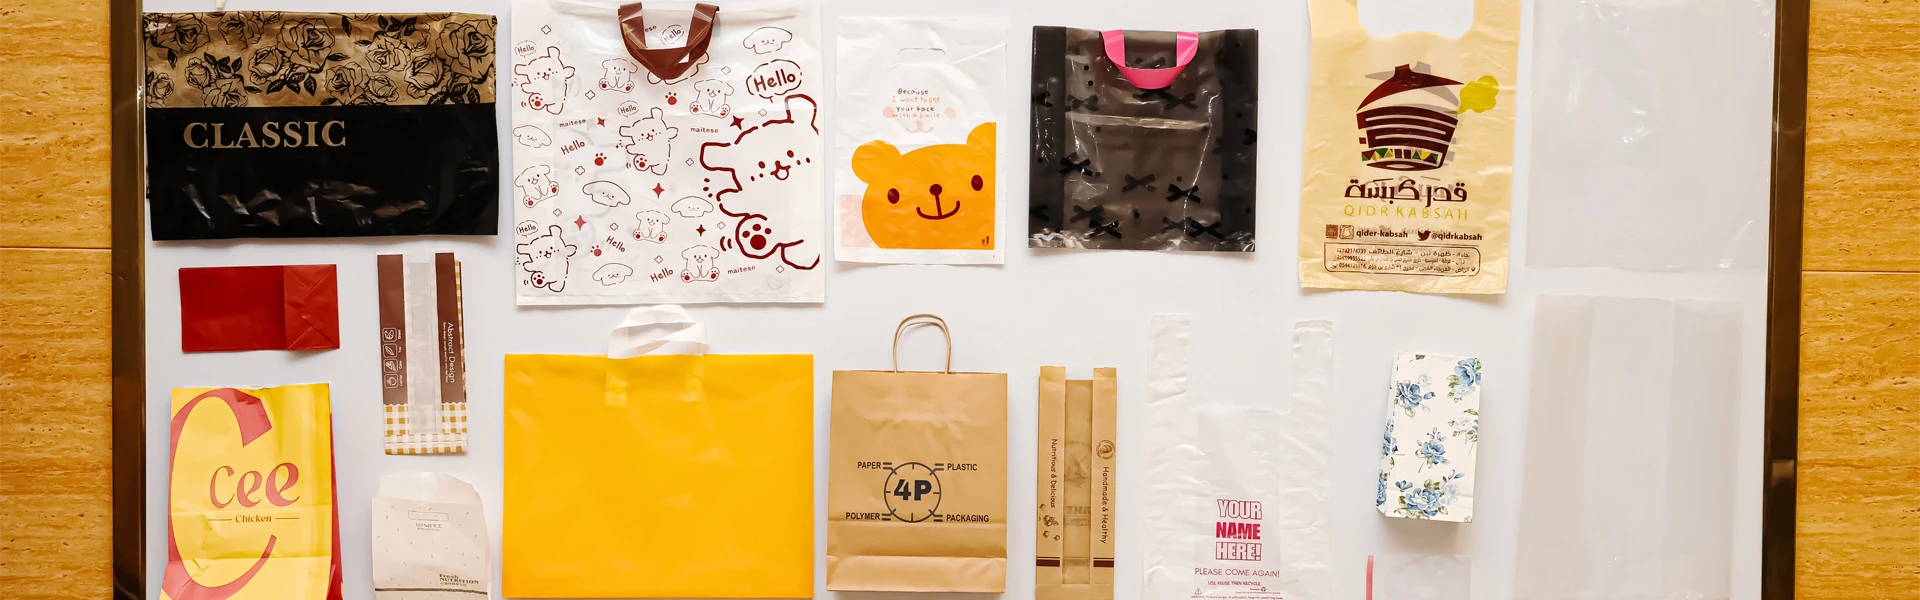
sivutiiviste on pakkauslaite, joka muuntaa litteän rullakalvon kolmipuoleiseksi{0}}pussiksi. Se tiivistää molemmat sivut ja pohjan. Neljäs reuna jäi auki täyttöä varten. Olet ehkä nähnyt tämän tyyppisiä pakkauksia kertakäyttöisissä ketsuppipakkauksissa, shampoonäytepakkauksissa, kahvikermapakkauksissa ja lääkeyksikköannospakkauksissa. Se on yksi yleisimmistä pehmeissä pakkauksissa olevista pussimuodoista. Suunnittelu on yksinkertainen. Kone suljettiin kolmelta sivulta ja jätettiin auki. Tämän jälkeen tuote pakataan pussiin. Viimeinen puoli voidaan tiivistää samalla tuotantolinjalla tai myöhemmin tuotantoprosessissa.
Tämä artikkeli esittelee mitäKolmisivuinen tiivistepussikoneon. Se kattaa kaksi markkinoiden pääkonetyyppiä. Myös tiivistyksen työprosessi, sopiva materiaali ja valmiin tuotteen laatutaso kuvataan. Se sisältää myös mitä tulee tarkistaa ennen koneen ostamista. Zhuxin Machineryn ja muiden tunnettujen{4}yritysten tuotantolaitteiden käyttöönotto. Vuonna 1989 perustettu yritys on pussien valmistaja vuonna 1989. Se vie kokonaisia kalvoja pussien tuotantolinjalle.
Kaksi konfiguraatiota nimen takana
Pakkausteollisuudessa "kolmi{0}}puoleisen sinetin" käyttö on suhteellisen vähäistä, kuluttajat saavat usein "kolmi-puoleisen sinetin" lausunnon. Ostajat voivat olla hämmentyneitä, koska kaksi eri konetyyppiä voivat tuottaa samannäköisiä pusseja.
-Valmiit pussikoneet (pussi-valmistuskoneet)
Kone ajaa kalvon taitettavan pöydän läpi. Siinä on kaksi sivutiivistettä ja yksi pohjatiiviste. Sitä voidaan käyttää myös taitettavana pohjana. Kone leikkaa sitten jokaisen pussin. Tulos on kasa tai rulla tyhjiä pusseja. Tämän jälkeen pussit täytetään ja suljetaan erillisiin täyttölaitteisiin. Useimmat "kolmipuoleisina{6}} puskureina" luetelluista koneista kuuluvat tähän luokkaan. He tekevät pusseja, mutta eivät täytä niitä.
Pystymuoto-täyttö-Sinetöintikoneet (VFFS).
Pakkausteollisuudessa ``kolmi-puoleisen sinetin käyttö on suhteellisen vähäistä, kuluttajat saavat usein ``kolmi-puoleisen sinetin. Ostajat voivat olla hämmentyneitä, koska kaksi eri konetyyppiä voivat tuottaa samannäköisiä pusseja.
-Valmiit pussikoneet (pussi-valmistuskoneet)
Kone ajaa kalvon taitettavan pöydän läpi. Siinä on kaksi sivutiivistettä ja yksi pohjatiiviste. Sitä voidaan käyttää myös taitettavana pohjana. Kone leikkaa sitten jokaisen pussin. Tulos on kasa tai rulla tyhjiä pusseja. Tämän jälkeen pussit täytetään ja suljetaan erillisiin täyttölaitteisiin. Useimmat "kolmipuoleisina{6}} puskureina" luetelluista koneista kuuluvat tähän luokkaan. He tekevät pusseja, mutta eivät täytä niitä.
Kuinka kolmisivuinen tiivistepussikone toimii, askel askeleelta
sivutiiviste on jaettu pääasiassa viiteen vaiheeseen kussakin tuotantosyklissä. Prosessi on samanlainen eri konekokoonpanoissa.
1.Film Avaus ja kireyden hallinta
Pakkauskalvorulla on asennettu koneen takaosassa olevaan avausakseliin. Yleisiä materiaaleja ovat PE, polypropeeni, BOPP, komposiittikalvo ja niin edelleen. Filmi kulkee tanssijarullien ja jännitysanturien yli. Nämä osat pitävät kalvon tasaisena ja vähentävät ryppyjä.
Oikea jännityksen hallinta on tärkeää. Epätasainen jännitys saa taitokset liikkumaan. Se voi myös aiheuttaa sivutiivisteiden epätasaisuuden ja aiheuttaa painettujen kohdistusmerkkien siirtymisen paikoilleen. Tämä voi lisätä materiaalihukkaa-nopean tuotannon aikana.
2. Taitto tai putken muotoilu
Valmiiksi pakatuissa pusseissa kalvo kulkee taittolevyn läpi, joka tunnetaan myös taittolevynä. Edellinen taittaa kalvon puoliksi pituudeltaan. Taitokset muodostavat valmiin pussin pohjan. Tämä tuottaa yhden kolmesta suljetusta reunasta.
VFFS-koneessa entinen kääri kalvon muovausputken ympärille. Filmistä tulee putkia. Tiivistä sitten päällekkäiset reunat pitkittäistiivisteellä. Tämä luo pussien takaraot silmien alle.
3. Lämpösaumaus kolmelta sivulta;
Tiivistysosa on koneen pääosa. Lämmitetyt tiivistysleuat puristetaan paineilmasylintereillä tai servo-nokkakalvolla. Lämpö sulattaa tiivistekerroksen. Paine ja viipymäaika, jonka jälkeen kalvokerrokset liimataan yhteen.
Peräkkäisessä suunnittelussa kone on ensimmäinen sivutiiviste. Jos pohjatiiviste on erillinen, se muodostaa pohjatiivisteen. Samanaikaisessa suunnittelussa yksi käänteinen-U-tiivisteleuka voi täydentää kaikki kolme tiivistettä kerralla.
Kalvomateriaalista riippuen saumauslämpötila on yleensä 100–220 astetta C. Jokaisella tiivisteellä on oma lämpötilansäädin. Pohjataiteessa on kaksi kalvokerrosta, joten se saattaa tarvita eri lämpöasetuksia sivureunoista.
4. Valosähköinen rekisteröinti
Painetulle filmille valosähköinen anturi lukee kalvon rekisteröintinumeron. Kone säätää sitten elokuvan sijaintia reaaliajassa. Tämä auttaa leikkuuterää laskeutumaan kahden painetun kuvion väliin.
Ilman rekisteröintiohjausta grafiikka ei välttämättä pysy paikoillaan. Leikkauksia voi tehdä myös logon kautta. Useimmat nykyaikaiset koneet pysähtyvät automaattisesti, kun rekisterinumeroa ei havaita. Tämä auttaa estämään sitä, että monet tulostusvirheet menevät hukkaan.
5. Leikkaus ja kerääminen
Tiivistekalvo siirtyy leikkausasemalle. Nopeissa{1}}koneissa käytetään usein pyöriviä veitsiä. Eager-terää voidaan käyttää BOPP-, OPP- ja muissa elokuvissa.
Leikkaa kynän vedot erottaaksesi jokainen pussi. Valmiit pussit siirretään sitten kuljetinhihnoille tai pinoamisastialle. Jotkut koneet käyttävät myös rei'ityspyörää. Tämä pitää pussin pyörivässä liitoksessa. Tämä muoto koskee revittyjä pussiliuskoja, joita käytetään myyntiautomaateissa ja catering-palveluissa.
Mitä elokuvia se voi käsitellä?
Kolmipuolinen pussin pidike vaatii hyvää lämmitystä ja kireyden hallintaa. Jokainen kalvotyyppi vaatii erilaisen tiivistysasetuksen.
Polyeteeni (LDPE/HDPE) -Matala sulamispiste, laaja tiivistysalue. Käytetään laajasti vähittäiskaupassa, elintarvikepusseissa.
Polypropeeni ja BOPP – näillä materiaaleilla on korkeat sulamispisteet. Ne tarvitsevat tarkempaa lämpötilan säätöä. BOPP:ia voidaan käyttää myös kutistepakkauksiin ja leipomopakkauksiin.
Laminaattia ja alumiinifoliota{0}} käytetään kahvin, lääkkeiden ja ruoan mausteiden suojapusseissa. Ne vaativat pidemmän tiivistysajan ja tarkan paineen. Lämmön tulee kulkea useiden kerrosten läpi vahingoittamatta tiivisteainetta.
Paperi ja pinnoitteet{0}}näistä yleistyvät, kun tuotemerkit käyttävät enemmän kierrätettäviä pakkauksia. Biofilmit saattavat vaatia alhaisempia lämpötiloja ja hitaampia tuotantonopeuksia rakkuloiden muodostumisen estämiseksi.
Tyypillinen kalvon paksuus on 15-120 mikronia. Paksuissa laminaattikoneissa käytetään vahvempia tiivistyskehyksiä ja leveämpiä tiivistysleukoja. Kevyet OPP-koneet, kuten Zhuxin Machineryn RQL-sarja, on suunniteltu nopeaan-kuumasaumaukseen ja lämpöleikkaukseen. Koskee OPP, BOPP, 4 jne.
Miksi sinettien laatu on tiedettä, ei jälkikäteen?
Tiivistys suojaa tuotetta ulkoiselta ympäristöltä. Tiivistelujuus on tärkeä tekijä pakkausinsinööreille ja johtajille.
Teollisuuden standardimenetelmä tiivisteen lujuuden mittaamiseen on ASTM F88/F88M eli "Standard Test Method for Seal Strength of Flexible Barrier Materials". Testi mittaa voimaa, joka tarvitaan tiivisteitä sisältävien materiaaliliuskojen erottamiseen. Se voi myös määrittää tiivisteen rikkoutumisen syyn. ASTM kuvaa tiivisteen lujuutta prosessin validoinnin, suorituskyvyn ja valvonnan kvantitatiivisena indikaattorina. Tämä tarkoittaa, että pussien valmistajalla tulee olla yhtenäinen tiiviste tuotannon aikana, ei vain vahva sauma aika ajoin [3].
Elintarvikepakkauksissa kalvon on oltava myös paikallisten määräysten mukainen. Yhdysvalloissa liittovaltion säännöstön luvussa 21 säännellään elintarvikkeiden altistumista epäsuoraksi lisäaineeksi. Osat 174 -178 sisältävät liimat, pinnoitteet, polymeerit ja tuotannon apuaineet.
Euroopan unionin pääsääntö on asetus (EY) 1935/2004. Se edellyttää, että elintarvikkeiden kanssa kosketuksiin joutuvat materiaalit estävät haitallisten aineiden siirtymisen elintarvikkeisiin. Euroopan komission asetuksessa (EU) N:o 10/2011 luetellaan myös muovimateriaaleille hyväksytyt aineet ja asetetaan kokonaissiirtymärajat .
Jos viet pusseja Yhdysvaltoihin tai EU:hun, pyydä koneen toimittajalta asiakirjat, jotka yhdistävät kalvo-, muste- ja liimajärjestelmät määräyksiin. Filmien toimittajilta vaaditaan myös vaatimustenmukaisuuslausunto.
Koneet voidaan valmistaa huonolaatuisesta kalvosta{0}}hyvin suljetuiksi pussiksi. Vaatimustenmukaisuus riippuu pakkausmateriaaleista, ei koneen asetuksista.
Sovellukset eri toimialoilla
Taskupölynkerääjä on pieni, tiivis ja edullinen. sivutiivisteitä käytetään monilla teollisuudenaloilla:
- Ruoka ja mausteet-Ketsuppi, sinappi, soijakastike, pikakahvi, sokeri, suola, mausteet ja leivonnaiset.
- Lääkevalmisteet{0}}jauhetta, rakeita ja nesteitä sisältävä pussi yksikköannosta kohti. Näiden tuotteiden on oltava erittäin suljettavia, jotta ne täyttävät säädösvaatimukset.
- Kosmetiikka ja henkilökohtaiset hygieniatuotteet-Shampoo-, voide- ja voidenäytteet.
- Laitteet ja elektroniikka{0}}laitteet, kiinnikkeet ja elektroniikka, jotka tarvitsevat pölyltä ja staattiselta sähköltä suojaa.
- Logistics{0}}Polymex Preferred Pack käyttää itseliimautuvaa-tiivistetiivistettä kolmella sivulla.
Zhuxin Machinery RQL-600/800/1000-sarja esittelee näiden koneiden valikoiman. Nämä sivusuljetut kuumaleikkurit voivat tuottaa 40–198 pussia minuutissa mallista riippuen. Ne kestävät jopa 600 mm:n tiivistämisen ja leikkaamisen. Niiden leveys vaihtelee 580-980 mm. Niitä käytetään tuotteissa, kuten sukissa, pyyhkeissä, leivässä ja koruissa.
Kuinka valita kolmisivuinen tiivistepussikone
Ostajat vain katsovat lueteltua tuotantonopeutta ja valitsevat väärän koneen. Tässä on muutamia asioita, joihin kannattaa kiinnittää huomiota ennen ostamista:
1. Tyhjät pussit vai täytetyt pussit?
Päätä ensin, tarvitsetko{0}}esivalmistetun pussikoneen vai VFFS-linjan. Nämä kaksi konetyyppiä ovat erilaisia. Ne eivät voi korvata toisiaan. Tuoteluettelot eivät aina tee sitä selväksi.
2. Tiivisteen leveys ja lämmityskapasiteetti
A Leveämmät tiivisteet tarjoavat vahvemman tiivistyksen. Ne vaativat myös enemmän lämmitystehoa ja pidemmät tiivistysajat. Valitse tiivisteleuan leveys tuotteesi sulkutarpeiden mukaan. Älä valitse vain hakemistossa mainitun enimmäiskoon perusteella.
3. Vaihtoaika
Jos tuotat useita SKU:ita, valitse kone, joka tallentaa kaavan PLC:hen. Järjestelmä säästää lämpötilaa, pussin pituutta ja nopeusasetuksia. Nämä asetukset voidaan sitten ladata uudelleen lyhyen ajan kuluttua. Nykyaikaiset servo-käyttöiset koneet voivat tallentaa tuoteasetukset käyttöliittymään.
4. Rungon jäykkyys
Tiivistysprosessi pakottaa koneen toistuvasti. Tukeva runko auttaa pitämään tiivisteleuat linjassa. Koneet, joissa on valurautainen runko-, kuten Zhuxin RQL -sarja, voivat säilyttää paremman leuan ajan myötä. Tämä voi parantaa tiivisteen yhtenäisyyttä ja pidentää terän käyttöikää.
V. Myynnin jälkeinen-huoltopalvelu ja verkkointegraatio
Säkityskoneita ei voi käyttää yksinään. Voimme myös tuottaa kalvopuhallin, joustava painokone, leikkauskone ja muut laitetoimittajat, kuten Zhuxin Machinery, voivat tarjota täydellisen tuotantolinjan. Yksi myyjä voi hoitaa koko järjestelmän. Voit sitten säätää kalvon paksuutta, tulostuksen kohdistusta ja pussin mittoja yhdessä.
Johtopäätös
Kolmipuoleinen pussikone vaihtaa kalvorullan suureen määrään samanlaisia pusseja. Se tehdään taittamalla, sulkemalla ja leikkaamalla kalvo. Prosessi näyttää riittävän yksinkertaiselta. Se vaatii tarkan jännityksen, lämpötilan ja ajan.
Jos tarvitset tyhjiä esivalmistettuja pusseja tai pehmustettuja tiivistyslinjoja, avainkohdat ovat samanlaiset. Valitse kone oman tuotantoprosessisi mukaan. Tarkista, että kalvo ja sinetti noudattavat kohdemarkkinoiden elintarvikealtistussääntöjä. Näitä ovat 21 CFR Yhdysvalloissa, Eurooppa-asetus (EY) N:o{4}}/2004 ja Euroopan unionin asetus (EU) N:o{6}}/2011. tiivisteen laatu testattiin tunnetuilla menetelmillä, kuten ASTM F88.
Toimittajat, joilla on pitkä valmistuskokemus ja täydelliset tuotantolinjaominaisuudet, voivat myös helpottaa hankintaprosessia. Zhuxin Machinery, joka on ollut toiminnassa vuodesta 1989, voi auttaa ostajia säätämään tuotantoprosessia kalvosta pusseihin toimittajan laitteiden avulla.