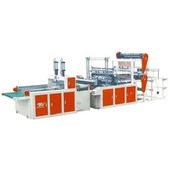
AMuovisen roskapussin valmistuskonevalmistaa pääasiassa neljän tyyppisiä pusseja: tasapohjaisia suljettuja pusseja, sivukuormapusseja, ytimettömiä rullapusseja ja kiristysnyörillä varustettuja pusseja. Laukut voivat olla 300–1200 mm leveitä. Laukut voivat olla 400-1400 mm pitkiä. Kone voidaan valmistaa kierrätetyistä LDPE-, pientiheyspolyeteenistä (LDPE) tai HDPE-kalvoista, joiden paksuus on 15–80 μm.
Koneen kokoonpano määrittää pussin tyypin, jota se voi tuottaa. Tiivistysasemia, puhalluksia, rei'ityspyöriä ja kelausakseleita voidaan lisätä tai poistaa kohdepussin tyypin mukaan. Kunnallisia, kaupallisia tai kotitalouksien jätehuoltomarkkinoita palvelevien muuntajien ensimmäinen vaihe on päättää, minkä tyyppistä pussia kone tukee. Puuttuvien toimintojen lisääminen jälkikäteen voi olla paljon kalliimpaa kuin niiden määrittäminen konetta ostettaessa.
Neljä päälaukkurakennetta
Jokaista pussipuhdistinta käytetään eri jätevirrassa. Jokainen tyyppi vaatii myös oman koneen.
Tasapohjainen suljettu pussi.Tämä on yksinkertaisin ja yleisin tyyppi. Kuumasauma sulkee pussin pohjan. Pidä molemmat puolet tasaisina. Leveydet vaihtelevat 300-1200 mm. 10 mm:n tiivisteiden on kestettävä 15 kg:n kuormitus halkeilematta. Yksilankakoneet voivat tuottaa 60–100 pussia minuutissa. Suunnittelun yksinkertaisuuden vuoksi tämä on yleensä muuntimen lähtötuote.
Sivureunustetut laukut.Molemmilla puolilla olevat taitokset täyttivät pussin ja paisuivat suorakaiteen muotoiseksi. Tämä sopii erinomaisesti suorakaiteen muotoisiin roskakoriin toimistossa ja keittiössä. Kuljetukset käyttävät osan kalvon leveydestä. Esimerkiksi 500 × 700 mm pussi vaatii täytettynä 700 mm kalvon. Kiinnitys taitokset luovat myös jännityspisteitä. Alle 25 μm:n kalvot hajoavat todennäköisemmin näistä kohdista. Tämän tyyppinen kone vaatii taittotelayksikön tiivistysaseman ja taittoauran välissä.
Sydämättömät rullalaukut.Pussit valmistetaan jatkuvassa kalvoverkostossa. Pussit ovat rei'itettyjä, erotettuja, taitettuja ja rullattuina ilman pahvisydäntä. Tämä on yleinen kotilaukkumuoto monilla markkinoilla. Perustiivistysjärjestelmän lisäksi koneeseen tarvitaan kolme lisäkomponenttia: rei'ityspyörä, jossa on vaihdettavien tappikuvioiden kuviointi, taitettava komponentti ja hylsytön kela, jossa on laskuri. Yleinen tappien etäisyys on yksi 10–20 mm:n välein. Vakiorullissa on 15-30 pussia. Laskurien on pysäytettävä koneet ja vähennettävä laukkujen määrää asennusverkossa.
Kiristysnyörillä laukut.Helma on tehty pussin avautuvaa reunaa pitkin. Muovikalvosta valmistettu muovinauha tai rengas työnnetään sitten helmaan kiristysnyöriksi. Tämä vaatii ylimääräisen reunus- ja teipinsyöttöaseman. Se on tämän luettelon monimutkaisin tyyppi. Kiristysnyöripussit maksavat 20–40 % enemmän kuin litteät pussit, joten monet muuntimet lisäävät tämän ominaisuuden, vaikka se vaatii lisätyökaluja.
Muovisella roskapussin valmistuskoneella voidaan valmistaa kaikki neljä yksikkötyyppiä, jotka vaativat pohjan sulkemisen, ruiskutuksen, rei'ityksen, ytimettömän kelauksen ja kiristysnauhan kelaamisen. Voit vaihtaa eri laukkujen välillä tallennettujen asetusten ja mekaanisten kytkinten avulla.
Kokoalue sovelluksen mukaan
Jätepussien mitoitus noudattaa säiliön geometriaa muuntimen mieltymysten sijaan. Yleiset kokotasot ja niiden tyypilliset kalvotiedot:
| Sovellus | Laukun koko (L x P) | Filmin paksuus | Filmin tyyppi | Tyypillinen pakkaus |
|---|---|---|---|---|
| Kylpyhuone / työpöytälaatikko | 300 x 400 mm | 15-20 mikronia | kierrätettyä LDPE:tä | ytimetön rulla, 20-30/rulla |
| Keittiön roskakori | 450 x 550 mm | 20-30 mikronia | kierrätetty LDPE / LLDPE sekoitus | ytimetön rulla, 15-20/rulla |
| Toimisto/kaupan roskakorit | 600 x 700 mm | 25-40 mikronia | LLDPE | Litteä tai rullattu |
| Kunnalliset / kadun roskakorit | 900 x 1100 mm | 40–60 μm | LLDPE | Litteä pakkaus, niputettuna |
| Teollisuus / Puutarha | 1 000 x 1 400 mm | 50-80 mikronia | LLDPE tai HDPE seos | Litteä pakkaus, niputettuna |
Konetta valittaessa kaksi valintapistettä ovat tärkeitä. Ensinnäkin pussin enimmäisleveys määrittää tarvittavan kalvorullan leveyden. Esimerkiksi 1 200 millimetrin leveä pussi vaatii 2 400 millimetriä leveän verkon kulmakasseihin. Tämä vaikuttaa myös avautuvan akselin ominaisuuksiin.
Toiseksi kalvon paksuus vaikuttaa lineaariseen nopeuteen. Kalvo on 15-20 mikronia paksu ja voi ajaa 120 pussia minuutissa yksiraiteisella koneella. Mutta parempaa jännityksen hallintaa ja tarkkaa rei'ityssyvyyttä tarvitaan. Teollisuuskalvot 60-80 mikronia paksut, tyypillisesti 40-60 pussia minuutissa. Se vaatii myös korkeamman tiivistyspaineen, 0,4–0,6 MPa.

Rullamuodot ja kelausvaiheet
Coreless tuotanto on suurin ero muovisten roskapussien valmistajan ja muiden pussien valmistajien välillä. Palautusvaihe on tärkeä ja vaatii huolellista valvontaa.
1. Rei'itys ja erotus.Kalvo kulkee rei'ityspyörän läpi luoden repeytysviivoja pussien väliin. Neulan oli oltava tarpeeksi syvä jättääkseen puhtaan kyyneljäljen. Et voi alkaa repiä rei'itysviivan ulkopuolella. Noin 0,1 mm:n syvyyserot vaikuttavat tuloksiin. Huono ohjaus voi aiheuttaa pussin rikkoutumisen ennen käyttöä.
2. taita.Harmonikan taittolaite taittaa jatkuvan kalvon tasaiseksi nauhaksi. Taittoasennon tulee olla vakaa 20-20 pussin rullalle. Kohdistusetäisyydet tulisi rajoittaa 3–5 mm:iin. Suuremmat muutokset voivat saada kiharat näyttämään epätasaisilta.
3. Leikkausten laskeminen.Laskuri jäljitti rei'itettyjä pusseja. Kun asetettu määrä on saavutettu, yleensä 15 -30 pussia, leikkuri erottaa rullaosan.
4. Kihara.Sydämetön kelauskone kelaa taitetun kalvon tiiviiksi sylinteriksi. Käämijännitys 8–15 N on yleinen. Liian alhainen jännitys voi löysätä rumpua, jolloin laatikko voi avautua. Korkea paine voi vaikeuttaa ensimmäisen pussin irrottamista.
Omien merkkien kotitaloustuotteiden kasvaessa kasvaa myös pussillisten wc-rullatuotteiden kysyntä. Pahvisydäntä ei tarvita ytimettömille rullille. Tämä vähentää materiaalien käyttöä ja kustannuksia. Tämä tekee siitä yleisen monissa vähittäiskauppaketjuissa. Näiden markkinoiden muuntajien tulee tarkistaa laskennan tarkkuus, ja täyden vuoron tavoite on ± 1 pussi. Heidän tulee myös tarkistaa automaattinen kelausominaisuus, koska se vaikuttaa siihen, kuinka paljon työtä käyttäjien on tehtävä kelausprosessin aikana.
Elokuvan valinta ja standardien noudattaminen
Kalvon valinta vaikuttaa pussin suorituskykyyn ja koneen säätöön. Yleisiä tekstuureja on kolme:
Kierrätetty LDPE- Käytetään laajasti kotitalouksien roskapusseissa. Se on valmistettu kulutuksen jälkeisestä elokuvajätteestä. Viskositeetti voi vaihdella erästä toiseen, joten koneet saattavat vaatia 120–150 asteen tiivistyslämpötilan ja säädettävän paineen. Kierrätysmateriaalien aiheuttama saastuminen voi johtaa neulanreikiin kalvoon.
LLDPE- Tätä materiaalia käytetään, kun tarvitaan suurempaa repäisylujuutta, kuten kunnallisissa ja teollisuuden roskapusseissa. Suljettu 130-160 celsiusasteessa, se voi toimia suurella nopeudella.
Suuritiheyksinen polyeteenin (HDPE) seos- Nämä kalvot ovat ohuempia ja kovempia. Niistä voidaan tehdä 15 μm pusseja, jotka ovat riittävän vahvoja käsittelemään kevyttä jätettä. Mutta tiivistyslämpötila-alue on kapeampi.
Koneiden valmistajat voivat tarjota säännellyille markkinoille ISO 9001:2015 -laatujärjestelmän sertifioinnin. EU:ssa myytävien koneiden on myös oltava CE-merkinnällä, jotta ne täyttävät mekaanisen direktiivin 2006/42/EY turvallisuusvaatimukset. Kompostoitavissa pusseissa käytetään ASTM D6400- ja EN 13432 -standardeja kompostoitumisväitteissä. Näistä standardeista on tullut yhä tärkeämpiä, kun EU:n pakkaussäännöt asettavat enemmän rajoituksia joillekin perinteisille muovituotteille ja lisäävät sertifioidun orgaanisen jätteen kysyntää, joka kerätään yhdistelmäpusseihin.
Muovinen roskapussivalmistuskone käyttää komposiittikalvoja, kuten PBAT/PLA-sekoituksia, 15–40 μm:n lämpötiloissa, ja materiaali on konfiguroitava oikein. Koneen tulee tukea tiivistyslämpötiloja jopa 90 celsiusasteessa, jännityksen hallintaa alle 20 N ja säilyttää reseptejä nopeasti muuttuville materiaaleille.
FAQ
Voiko kone tuottaa sekä rullakasseja että pokkaripusseja?
Kyllä, jos koneessa on sekä hylsytön kelausyksikkö että litteä pinoamiskuljetin. Litteissä pusseissa kone voi ohittaa rei'ityksen, taittamisen ja kelauksen. Mutta kone on suunniteltava ohittamaan se. Tarkista kalvon reittikaavio ennen ostamista. Älä oleta, että konetta voidaan päivittää myöhemmin.
Mikä määrittää suurimman pussin leveyden, jonka kone voi tuottaa?
Saumausaseman käyttökelpoinen kalvorainan leveys ja liikematka ovat tärkeimmät saumaussuorituskykyyn vaikuttavat tekijät. Kone, joka pystyy vastaanottamaan 2 000 mm:n filmikeloja, voi tuottaa noin 980 mm leveitä litteitä pusseja yhdessä laitteessa. Leveämmät laukut tarvitsevat leveämmän avautuvan kehyksen. Tämä lisää myös koneen kokoa ja tehoa.
Miten kierrätyskalvot vaikuttavat koneen kokoonpanoon raaka-aineisiin verrattuna?
Kierrätetty LDPE vaihtelee enemmän erien välillä. Sen viskositeetti, saastuminen ja geelipitoisuus muuttuvat. Tämä kone saattaa vaatia hieman korkeampaa tiivistyspainetta 0,35–0,5 MPa. Myös linjanopeuksia on ehkä vähennettävä 10–20 %. Pidempi tiivistyksen viipymäaika auttaa ratkaisemaan epätasaisen sulavirtauksen ongelman. Koneet, joissa käytetään paljon kierrätettyä kalvoa, voivat myös hyötyä linjan paksuusmittarista. Se voi havaita muutokset kalvon paksuudessa ennen kuin se saavuttaa sulkemisaseman.
Johtopäätös:
Muovisella roskapussivalmistuskoneella voidaan valmistaa neljän tyyppisiä pusseja: tasapohjaisia tiivistettyjä pusseja, sivuhalkaisijoita, ytimiä rullapusseja ja kiristysnyöripusseja. Se pystyy valmistamaan 300 x 400 mm:n pöytäkotelon vuorauksen 1 000 x 140 mm:n teollisuuskotelon vuoraukseen. Se voidaan valmistaa kierrätetystä LDPE:stä, LDPE:stä, HDPE:stä tai 15-80 mikronin kalvoseoksesta.
Oikea konekokoonpano riippuu tarvitsemasi pussin tyypistä. Kotitalouksien rullapusseissa käytetään rei'itystä ja hylsytöntä käämitystä. Liimoja käytetään kaupallisissa roska-astioissa. Kiristysnyörillä reunusta käytetään huippuluokan vähittäiskaupan laukkuissa. Jos aiot valmistaa komposiittipusseja, tarkista, että koneessa on oikeat tiivistysasetukset eri materiaaleille.
Listaa kaikki tarvittavat pussien koot ja tyypit ennen koneen ostamista. Tarkista laskennan tarkkuus. Tarkista jokaisen kaistan tiivistyslujuus ASTM F88 -menetelmien mukaisesti.
Tietojen lähde
- ASTM F88 --Standarditestimenetelmä joustavien suojamateriaalien tiivistyslujuudelle
- ASTM D6400 – Standardivaatimukset muovitarroille, jotka on suunniteltu aerobisesti kompostoitaviksi kunnallisissa tai teollisuuslaitoksissa
- EN 13432 – Kierrätettävät pakkausvaatimukset kompostoimalla ja biohajoamalla
- SO 9001: 2015 -Laadunhallintajärjestelmävaatimukset
- Mekaaninen direktiivi 2006/42/EY -- Koneiden eurooppalaiset terveys- ja turvallisuusvaatimukset
- EU:n PPWR (pakkaus- ja pakkausjäteasetus, asetus (EU) 2024/1781)
- Grand View -tutkimus – muovipussit ja kestävän kehityksen pakkausten markkinaennuste